

Vì sao ván lạng gỗ thông chống lại quá trình sấy khô
Trong các nhà máy ván ép và ván mỏng, không phải tất cả các loài gỗ đều cư xử giống nhau khi vào máy sấy. Những người vận hành đã từng sấy gỗ dương, gỗ cao su hoặc Falcata rồi chuyển sang gỗ thông sẽ nhanh chóng học được một bài học đắt giá: máy không hỏng; gỗ chỉ đơn thuần chống trả. Ván mỏng gỗ thông là một trong những loại gỗ mềm khó sấy nhất ở quy mô công nghiệp, và những lý do đã nằm sẵn trong thành phần hóa học, mật độ và cấu trúc của gỗ từ rất lâu trước khi nó đến máy bóc.
Một hiện đạimáy sấy ván lạng gỗ được chế tạo để loại bỏ nước tự do và nước liên kết một cách hiệu quả. Nhưng gỗ thông không hợp tác theo cách các loài khác làm. Ngay khi nhiệt độ tăng lên trong buồng sấy, nhựa thông mềm ra, các sợi gỗ dịch chuyển không đều, và tấm ván mỏng bắt đầu tìm cách cong vênh, nứt hoặc đổi màu. Hiểu được vì sao điều này xảy ra là bước đầu tiên để xây dựng một đường cong sấy thực sự hiệu quả.
Vấn đề đầu tiên và nổi tiếng nhất là nhựa thông. Thông là một loại gỗ mềm nhiều nhựa. Các ống dẫn nhựa của nó chứa một lượng đáng kể nhựa dầu, và khi ván lạng đi vào vùng nóng trên khoảng 120°C, nhựa đó không bay hơi một cách lịch sự—nó mềm ra, rỉ ra và leo lên bề mặt. Trên dây chuyền loại con lăn, nhựa nóng dính vào các con lăn. Trên dây chuyền băng lưới, nó phủ lên băng tải và làm tắc các khe lưu thông khí. Khi nhựa đã bám trên thiết bị, mỗi tấm đi qua đều bám một chút nhiễm bẩn. Kết quả là một màng dính trên bề mặt ván lạng, màng này cản trở keo trong quá trình xếp lớp và không chịu sơn trong quá trình hoàn thiện. Tệ hơn, hơi nhựa di chuyển theo khí thải và ngưng tụ trên bề mặt bộ trao đổi nhiệt và thành ống dẫn. Sau vài tuần, bộ trao đổi mất hiệu suất, áp suất tĩnh tăng lên, và toàn bộ máy sấy ván mỏng bắt đầu chống lại chính nó. Một số nhà máy sử dụng máy sấy con lăn nhiệt độ cao vận hành các vùng lên tới 140–180°C đối với các loài gỗ cứng hơn, nhưng gỗ thông không thể bị ép theo cách đó mà không phải trả giá bằng mớ nhựa thông bừa bộn.
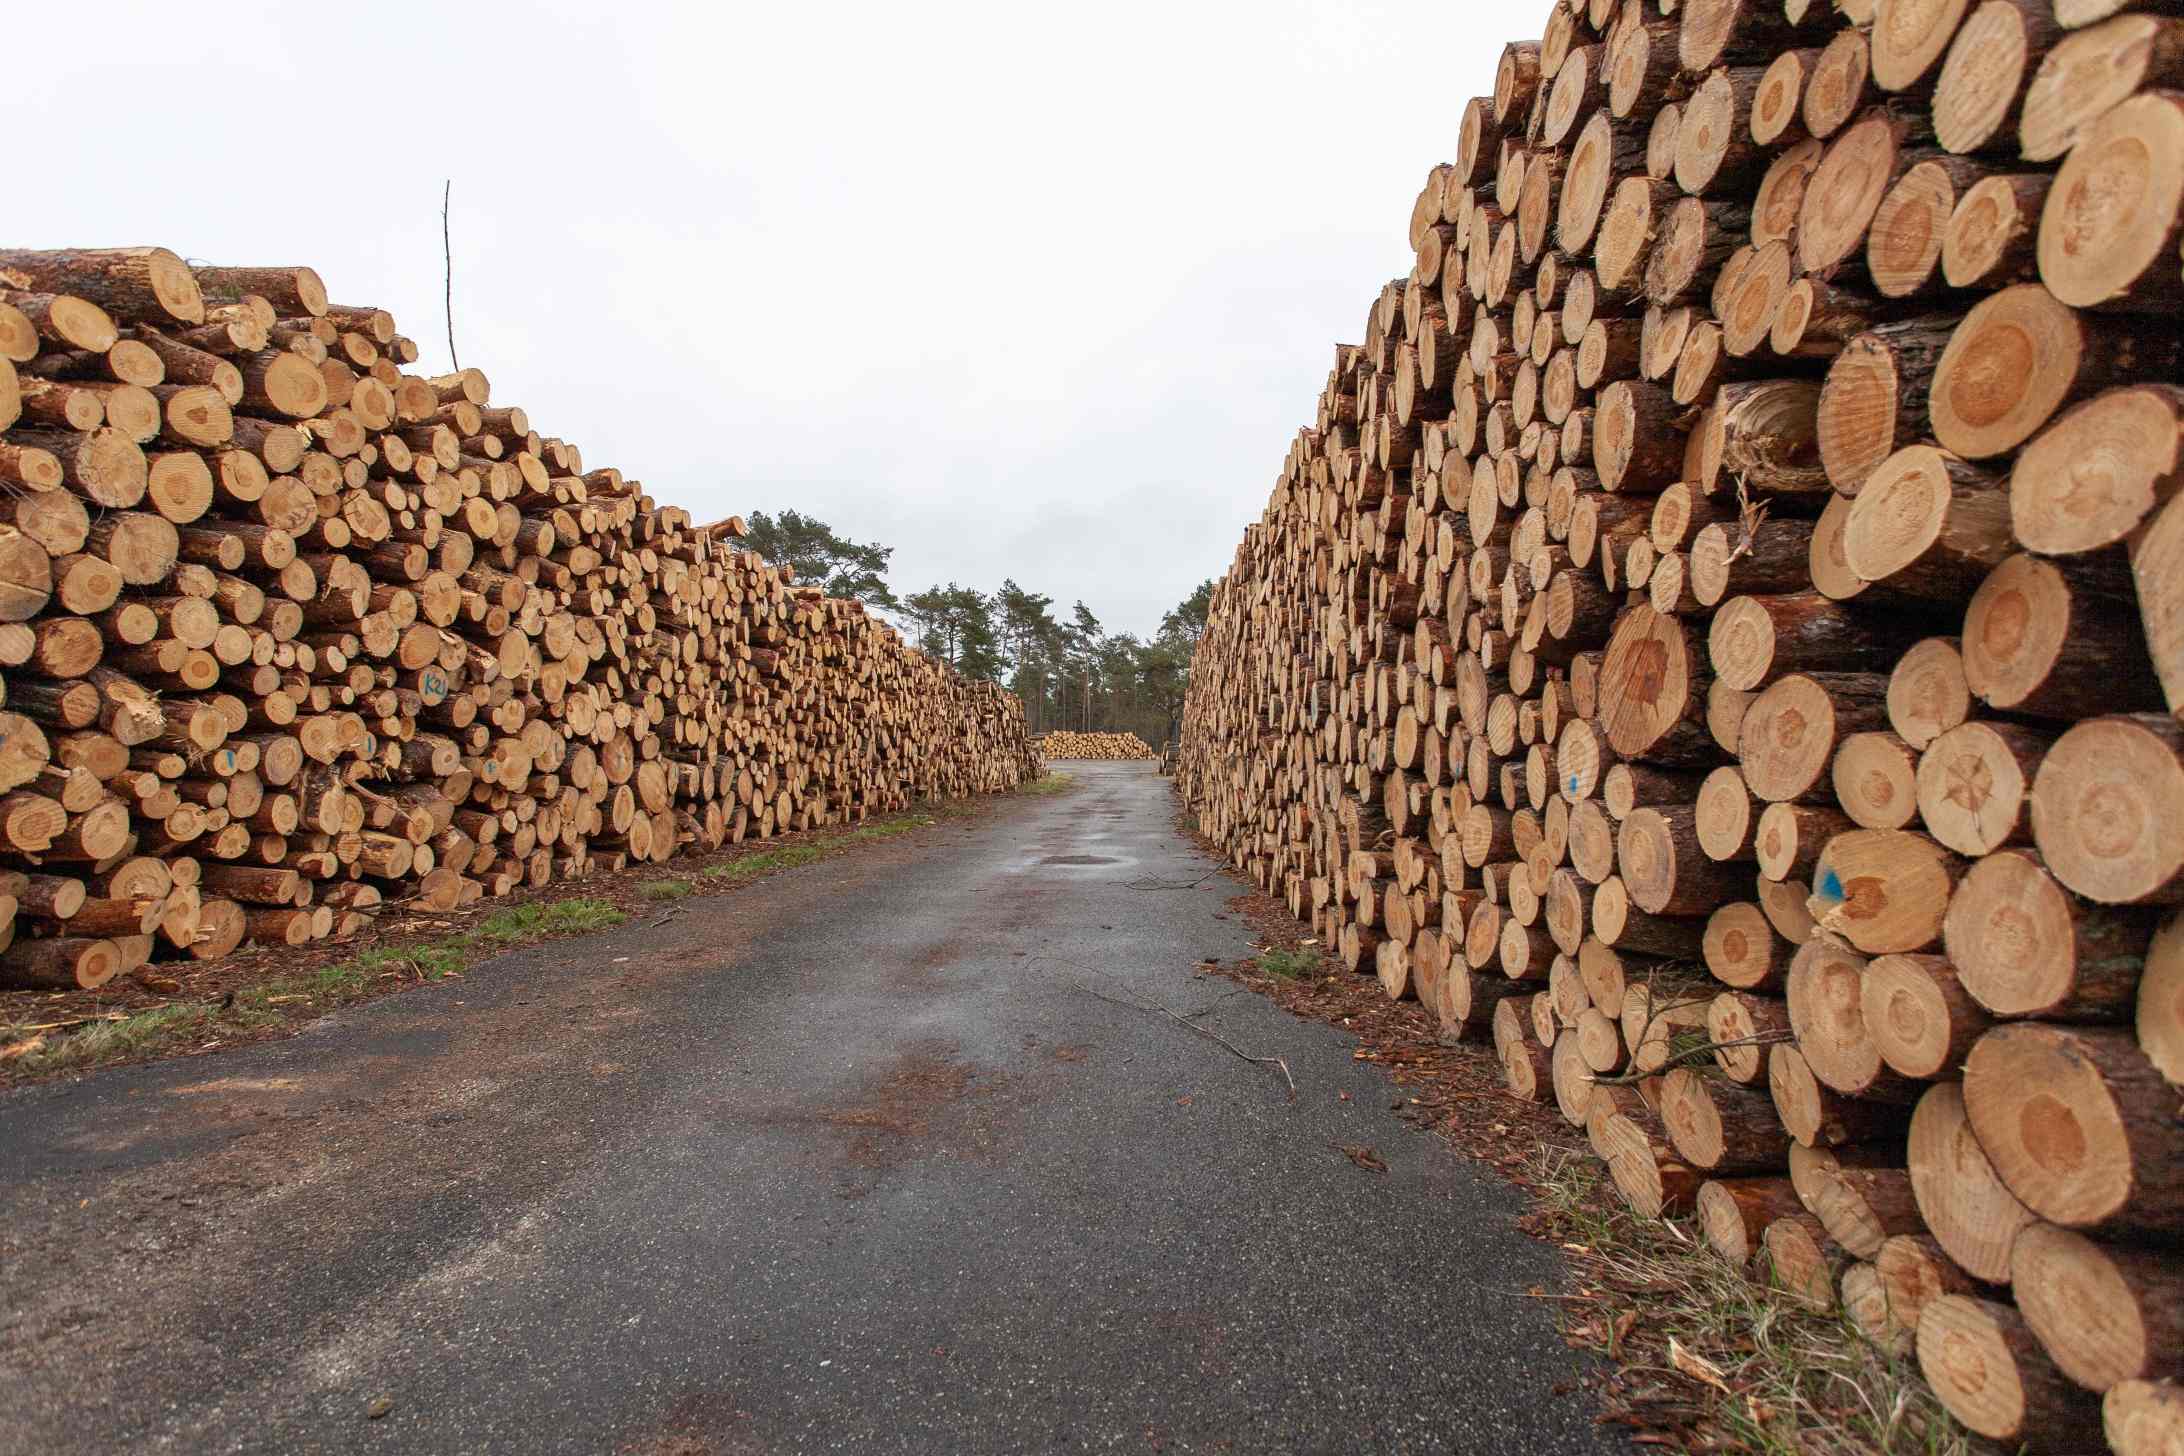
Vấn đề thứ hai mang tính cấu trúc. Gỗ thông có khối lượng riêng thấp và có phần thay đổi, nhìn chung nằm trong khoảng 0,35–0,50 g/cm³ tùy theo loài và điều kiện sinh trưởng. Điều đó nghe như một lợi thế—gỗ nhẹ lẽ ra phải khô nhanh—nhưng trên thực tế điều ngược lại mới xảy ra. Gỗ lạng mật độ thấp có liên kết giữa các sợi yếu, nên khi một mặt khô nhanh hơn mặt kia, tấm gỗ sẽ cong. Một tấm gỗ lạng thông dày 2,5 mm vừa ra khỏi máy bóc ở độ ẩm cao sẽ cuộn thành ống nếu mặt trên gặp không khí nóng trước khi mặt dưới sẵn sàng. Các tấm mỏng hơn, chẳng hạn 1,6–2,5 mm, thậm chí còn mong manh hơn. Chúng nhăn dưới tốc độ gió cao, chúng rách ở mép, và chúng phóng đại mọi khuyết điểm nhỏ mà một loại gỗ cứng hơn sẽ chỉ thản nhiên bỏ qua.
Thứ ba, gỗ thông tạo ra một độ dốc độ ẩm không chịu giảm. Phần gỗ dác thì mở và dễ thấm; gỗ lõi chứa đầy các chất chiết—axit nhựa, tanin, axit béo—những chất này chặn một phần chính các kênh mà nước lẽ ra dùng để thoát ra. Vì vậy, bề mặt của tấm ván lạng mất nước nhanh, giảm xuống 6–7%, và cứng lại thành một lớp vỏ. Trong khi đó, phần bên trong vẫn còn ở mức 30% hoặc hơn. Tăng nhiệt độ mạnh hơn, và bạn không khắc phục được độ dốc ẩm—mà là nướng lớp vỏ. Tấm ván trông có vẻ khô, kiểm tra bề mặt thấy khô, rồi hai ngày sau ở bãi, nó cong lòng máng, xoắn, hoặc xuất hiện vết nứt bên trong mà không người phân loại nào phát hiện ở đầu ra. Hiện tượng “hóa cứng vỏ” này là lý do phổ biến nhất khiến ván lạng gỗ thông bị hạ cấp sau khi ra khỏi máy sấy.
Thứ tư, gỗ thông nhạy cảm với màu sắc theo cách khiến các nhà quản lý chất lượng đau đầu. Các loài như thông radiata, thông slash và thông loblolly mang sắc tố và axit nhựa bị oxy hóa dưới nhiệt. Vận hành buồng ở 140°C như bạn vẫn làm với gỗ cao su thì mặt gỗ màu kem nhạt sẽ chuyển vàng, rồi hơi nâu, rồi loang lổ. Đối với các xưởng cung cấp ván ép mặt sạch, gỗ lạng ghép lớp, hoặc bất cứ thứ gì dành cho thị trường trang trí châu Âu và Bắc Mỹ, sự đổi màu đó không phải là chuyện bắt bẻ ngoại quan—mà là lý do bị loại. Gỗ thông cần một cửa sổ hẹp: gia nhiệt sơ bộ nhẹ nhàng, nhiệt độ vùng chính vừa phải và giai đoạn hoàn thiện êm dịu. Bất cứ mức nào nóng hơn khoảng 130°C khi tiếp xúc kéo dài sẽ bắt đầu ăn mòn phẩm cấp.
Thứ năm, lớp veneer gỗ thông mỏng khuếch đại mọi sai sót trong luồng khí và thao tác. Ở độ dày 0,100"–0,175" (2,54–4,45 mm), tấm gỗ gần như không có khối lượng nhiệt. Một điểm nóng cục bộ mà lõi gỗ cao su dày 5 mm sẽ hấp thụ mà không hề hấn gì sẽ làm cháy xém mặt gỗ thông trong vài giây. Tốc độ quạt được đặt cao hơn 10% sẽ nâng mép trước lên và làm nó gấp lại. Khe hở trục lăn được đặt cho gỗ cứng hỗn hợp sẽ rung lắc bề mặt gỗ thông mềm và để lại vết trục lăn khó chà nhám sạch. Không cái nào trong số này là “lỗi máy móc”; tất cả đều là dấu hiệu cho thấy hệ thống sấy đã được tinh chỉnh cho một loại gỗ mà gỗ thông không phải.
Câu trả lời thực tế không phải là mua một đầu đốt lớn hơn. Mà là thiết kế lại đường cong. Đối với ván lạng gỗ thông, vùng gia nhiệt sơ bộ nên đặt thấp—khoảng 80–90°C—với đủ độ ẩm để giữ cho bề mặt không bốc hết nước trước khi lõi ấm lên. Vùng sấy chính nên được giữ trong dải 120–130°C, không phải dải 140–160°C dùng cho gỗ dương hoặc gỗ cao su. Tốc độ dây chuyền được giảm so với lịch trình gỗ cứng để gradient độ ẩm có thời gian cân bằng thay vì bị khóa cứng. Vùng hoàn thiện giảm xuống 90–110°C, và một khu vực làm mát thực sự kéo nhiệt độ tấm xuống dưới 40°C trước khi xếp chồng, để hơi nước bị giữ lại không xông hơi bó gỗ sau khi rời máy.
Việc chọn băng tải quan trọng không kém nhiệt độ. Máy sấy con lăn thường được dùng cho gỗ lạng lõi, nhưng với gỗ thông, các con lăn tích tụ nhựa và để lại vết trên tấm gỗ trừ khi bề mặt được xử lý và làm sạch theo lịch trình nghiêm ngặt. Dây chuyền băng tải lưới thường là lựa chọn tốt hơn cho gỗ mặt thông mỏng: băng tải đỡ tấm gỗ phẳng, luồng khí hai mặt giữ cho cả hai mặt chuyển động cùng nhau, và không có tiếp xúc con lăn cứng để làm dập các sợi mềm. Dù theo cách nào, máy sấy ván lạng gỗ cần bộ trao đổi nhiệt cách ly theo vùng, quạt tuần hoàn độc lập cho từng vùng, và một công thức PLC khóa đường cong sấy gỗ thông lại để ca tiếp theo không thể “tăng lên một chút” và làm hỏng toàn bộ lịch trình.
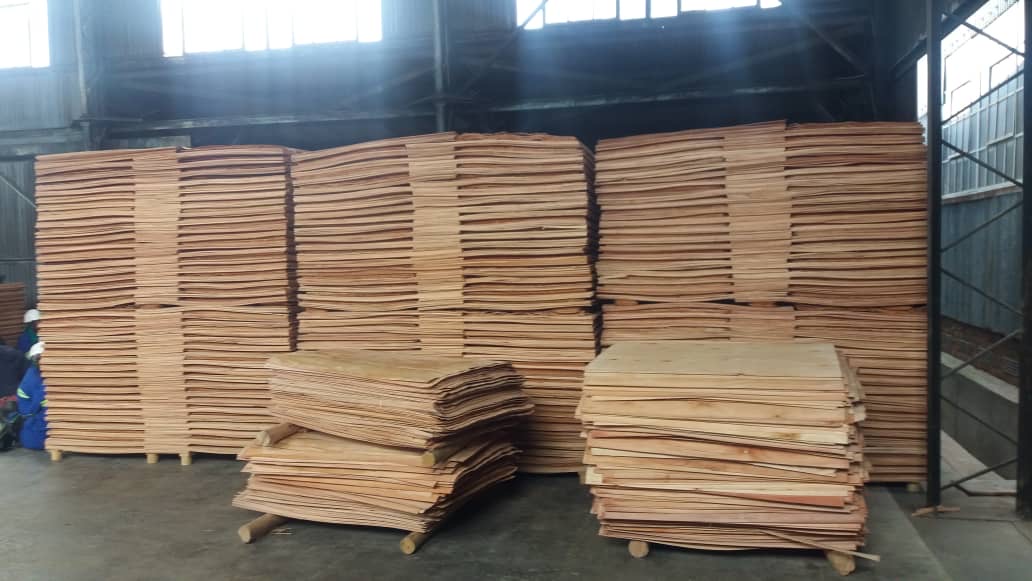
Thiết kế hệ thống thoát khí cần được chú ý đặc biệt đối với gỗ thông. Vì nhựa thoát ra cùng với không khí ẩm, hệ thống thoát khí phải đưa hơi nước ra ngoài mà không xả bỏ toàn bộ nhiệt hiện. Một hệ thống cân bằng tốt máy sấy ván mỏngtái tuần hoàn 80–90% không khí trong vùng, chỉ xả phần chứa nhiều hơi ẩm, và dẫn khí xả đó qua vòng thu hồi nhiệt để không khí bù đầu vào được làm ấm trước. Đặc biệt với gỗ thông, lượng nhiệt thu hồi đó tự hoàn vốn hai lần: một lần nhờ tiết kiệm nhiên liệu, một lần nhờ giảm tích tụ nhựa vì đường ống không còn dao động giữa nóng và lạnh dữ dội như trước. Các nhà máy bỏ qua thu hồi nhiệt trên dây chuyền gỗ thông thường hối tiếc điều đó trong vòng một mùa, khi cặn bám trên bộ trao đổi nhiệt đòi hỏi phải dừng máy hằng tuần.
Kỷ luật bảo trì là phần không ai đưa vào tài liệu quảng cáo. Dây chuyền gỗ thông cần một nhịp vệ sinh. Con lăn hoặc dây đai được cạo theo lịch—thường mỗi một đến hai tuần tùy thuộc vào sản lượng và lượng nhựa. Đường ống được mở ra và lớp màng nước ngưng được loại bỏ trước khi nó polyme hóa thành một lớp phủ giống vecni. Cánh quạt được kiểm tra vì sự mất cân bằng nhựa làm lệch vòng quay và tạo ra luồng khí không đều mà không bộ điều khiển nào có thể bù đắp hoàn toàn. Một máy sấy ván lạng gỗVận hành gỗ thông không phải là một tài sản kiểu “cài đặt rồi quên”; nó là một hệ thống thưởng cho nhà máy biết đối xử với nhựa thông như một chất gây ô nhiễm đúng như bản chất của nó.
Khía cạnh thương mại là nơi việc sấy gỗ thông cuối cùng trở nên hợp lý. Đúng, tốc độ dây chuyền giảm so với gỗ dương. Đúng, nhân công vệ sinh tăng lên. Đúng, cửa sổ nhiệt độ hẹp hơn. Nhưng gỗ thông rẻ, dồi dào và có nhu cầu cao trong ván ép xây dựng, các loại cấp đóng gói và sản phẩm nhiều lớp. Các nhà máy thắng với gỗ thông không phải là những nhà máy đuổi theo cỗ máy nóng nhất—mà là những nhà máy giữ độ ẩm cuối ở 8–12%, duy trì tỷ lệ loại bỏ do nứt cạnh và cong vênh ở mức thấp, và giao ra một tấm ván mà dây chuyền dán keo có thể tin cậy. Khi một máy sấy ván mỏnggiữ được phạm vi đó qua hết ca này đến ca khác, thì mức sụt giảm nhỏ về sản lượng là không đáng kể so với lợi ích tăng thêm ở phẩm cấp bề mặt bán được.
Kinh nghiệm của Shine Machinery với các nhà máy Đông Nam Á và các nhà máy hướng về xuất khẩu đều chỉ về cùng một hướng. Lịch sấy gỗ thông được lưu như một công thức riêng: đầu vào thấp, vùng chính tiết chế, đầu ra êm dịu, làm nguội thực sự, và một kế hoạch vệ sinh được ghi vào quy trình vận hành chuẩn thay vì phó mặc cho may rủi. Khi một máy sấy bốn tầng chạy hỗn hợp nhiều loại gỗ, lượt sấy gỗ thông có sơ đồ vùng riêng và tốc độ dây chuyền riêng để máy không bị yêu cầu sấy bạch dương và gỗ thông trên cùng một đường cong. Mục tiêu không phải là ép gỗ thông hành xử như gỗ cứng. Mục tiêu là để gỗ thông khô theo cách mà gỗ thông thực sự muốn—chậm đủ để nhựa thông chảy ra thay vì sôi, đều đủ để tấm gỗ giữ được độ phẳng, nguội đủ để màu sắc còn nguyên.
Những người vận hành mới làm quen với gỗ thông thường mắc một lỗi dễ đoán: họ thấy tấm ván còn tươi ở độ ẩm 60–100% và cho rằng máy sấy “chưa đủ mạnh”. Thế là họ mở đầu đốt, vặn quạt hết cỡ và nhìn đầu ra chất đống những tấm ván trông có vẻ khô. Một ngày sau, nhân viên kiểm tra chất lượng đang cầm những tấm ván đo được 5% trên đầu dò bề mặt và 14% khi thử bẻ gãy. Đó không phải là vấn đề của máy sấy. Đó là gỗ thông nhắc nhà máy nhớ ai mới là người nắm quyền. Cách khắc phục hiếm khi là tăng nhiệt. Mà là giảm nhiệt, kéo dài thời gian, cân bằng luồng khí tốt hơn và một quy trình vệ sinh nhựa thông thực sự được thực hiện.
Không điều nào trong số này có nghĩa là gỗ thông không thể được sấy khô với khối lượng lớn. Hoàn toàn có thể. Các nhà máy ở Quảng Tây, Phúc Kiến, Việt Nam và miền nam Hoa Kỳ vận hành dây chuyền ván lạng gỗ thông với sản lượng rất lớn. Những nhà máy vẫn sinh lời là những nhà máy đã ngừng coi gỗ thông như một loại gỗ mềm kiểu cây dương và bắt đầu coi nó đúng như vật liệu mà nó thực sự là: chứa đầy nhựa, mật độ thấp, kém ổn định màu. Họ gia nhiệt nhẹ nhàng. Họ sấy dứt khoát nhưng không dữ dội. Họ làm nguội hoàn toàn. Họ vệ sinh không ngừng nghỉ. Và họ để máy đo độ ẩm—không phải nhiệt kế—cho họ biết khi nào tấm ván đã sấy xong.
Vậy nên lần tới khi ai đó hỏi vì sao ván lạng gỗ thông “khó sấy,” câu trả lời trung thực không phải là thiết bị sai. Mà là gỗ thông đến với nhựa trong các ống dẫn, sự yếu trong các thớ, sắc tố trong thành tế bào, và một gradient độ ẩm không thể thúc nhanh. Một người có năng lực máy sấy ván lạng gỗ không khắc phục những đặc tính đó bằng vũ lực. Nó làm việc cùng chúng—từng vùng một, từng mức một—cho đến khi một tấm ướt, xoăn, nhiều nhựa thông trở nên phẳng, đồng nhất, sẵn sàng dán keo và đúng màu. Đó là toàn bộ công việc. Mọi thứ khác chỉ là giữ cho các trục lăn sạch và máy ghi tiếp tục chạy.
Cuối cùng, gỗ thông dạy cho nhà máy tính kỷ luật. Nó trừng phạt các lối tắt và thưởng cho sự kiên nhẫn. Chạy nó ở chế độ nóng và cẩu thả thì bạn sẽ tự chôn mình trong phế phẩm, nhựa thông tích tụ và các khiếu nại phân loại lại. Chạy nó theo một đường cong thực sự—gia nhiệt trước thấp, vùng chính 120–130°C, hoàn thiện mềm, làm nguội dưới 40°C, hút khí đúng kỷ luật, vệ sinh theo lịch—và gỗ thông trở thành thứ mà nó luôn có thể trở thành: một loại ván lạng rẻ, dồi dào, hoàn toàn dùng được, khô sạch và bán ổn định. Cỗ máy chỉ thông minh ngang với đường cong bạn trao cho nó. Với gỗ thông, đường cong là tất cả.