

Độ co rút của veneer sau khi sấy: Những điều cần lưu ý
Trong ngành sản xuất ván ép và ván lạng, một trong những câu hỏi được cả người vận hành mới lẫn có kinh nghiệm hỏi nhiều nhất là: “Ván lạng của tôi sẽ co lại bao nhiêu sau khi qua máy sấy?” Đây không phải là mối quan tâm nhỏ. Độ co rút ảnh hưởng trực tiếp đến cài đặt độ dày bóc, dung sai cắt tỉa, lượng keo tiêu thụ và kích thước sản phẩm cuối cùng. Đánh giá sai độ co rút có thể dẫn đến chi phí vượt mức tốn kém, lãng phí quá mức hoặc các tấm ván không đạt tiêu chuẩn kỹ thuật.
Tại Shine Machinery, chúng tôi thiết kế và chế tạo máy sấy ván lạng đứng (loại tấm lật) giúp kiểm soát quá trình sấy với độ chính xác cao. Nhưng ngay cả máy sấy tốt nhất cũng không thể thay đổi các đặc tính cơ bản của gỗ. Hiểu rõ độ co rút của ván lạng là điều thiết yếu đối với bất kỳ ai tham gia sản xuất ván ép. Bài viết này giải thích nguyên lý khoa học, các con số thực tế và cách sử dụng kiến thức này để cải thiện năng suất và chất lượng của bạn.
1. Nguyên lý khoa học: Gỗ co rút khác nhau theo mỗi hướng
Gỗ chỉ bắt đầu co lại khi độ ẩm của nó giảm xuống dưới điểm bão hòa xơ (FSP), thường vào khoảng 30%. Trên điểm này, nước lấp đầy các khoang tế bào nhưng không góp phần làm thay đổi kích thước. Dưới FSP, nước liên kết trong thành tế bào bay hơi, khiến gỗ co lại.
Điều quan trọng là sự co rút không đồng đều. Nó thay đổi đáng kể theo hướng:
Dọc thớ (theo chiều thớ): Chỉ 0,1%–0,2%. Trên thực tế, chiều dài của tấm veneer vẫn không thay đổi sau khi sấy khô.
Xuyên tâm (vuông góc với vòng sinh trưởng): Khoảng 3%–6%. Điều này ảnh hưởng đến chiều rộng ở mức độ vừa phải.
Tiếp tuyến (song song với vòng sinh trưởng): Cao nhất, ở mức 6%–12%. Đây là lý do tại sao veneer thường bị cong, vênh hoặc nứt theo chiều rộng.
Vì veneer cắt quay về cơ bản là một tấm tiếp tuyến liên tục, hướng chiều rộng chịu mức co ngót rõ rệt nhất. Chiều dài gần như không đổi, đó là lý do các dây chuyền ghép ván dán hiếm khi lo ngại về sự biến đổi chiều dài.
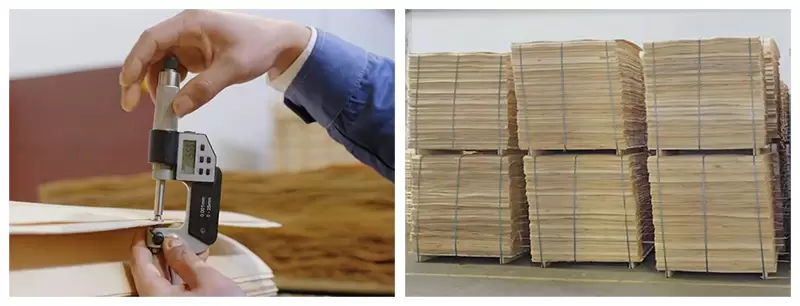
2. Số liệu co ngót thực tế đối với ván lạng đã sấy khô
Khi chúng ta nói về “co ngót” trong bối cảnh sản xuất, thường là đề cập đến hai chỉ số: co ngót kích thước (diện tích) và co ngót độ dày.
Dựa trên dữ liệu ngành và các thử nghiệm tại nhà máy của chúng tôi, đây là những gì bạn có thể mong đợi khi sấy ván lạng từ độ ẩm ban đầu cao (80%–120%) xuống mục tiêu cuối cùng là 8%–12%:
Tổng mức co ngót kích thước (diện tích chiếu theo chiều rộng × chiều dài): Thông thường là 4%–8%, với hầu hết các loại gỗ nằm trong khoảng 5%–7% phạm vi.
Độ co ngót chiều dày: Thường rõ rệt hơn độ co ngót diện tích, thường là 4%–10%. Điều này là do sự kết hợp giữa mất độ ẩm và hiện tượng “đàn hồi ngược” của các sợi gỗ đã bị nén trong quá trình bóc vỏ.
Để cung cấp cho bạn bức tranh rõ ràng hơn, đây là bảng tham khảo nhanh cho các loại gỗ dán phổ biến:
Loài |
Độ co ngót hướng tâm |
Độ co ngót tiếp tuyến |
Ghi chú |
|---|---|---|---|
Dương |
3%–5% |
6%–8% |
Co ngót nhẹ; dễ sấy khô |
Bạch đàn (rừng trồng) |
5%–8% |
10%–12% |
Co rút cao; cần sấy ở nhiệt độ thấp |
Thông / Thông rụng lá |
Cao hơn một chút |
Cao hơn |
Nhựa; dính; biến động nhiều hơn |
3. Tại sao tỷ lệ co ngót khác nhau giữa các lô
Ngay cả trong cùng một loài, bạn có thể thấy kết quả co ngót khác nhau. Có nhiều yếu tố tác động:
Độ ẩm ban đầu (MC): Ván bóc gỗ bạch đàn mới có thể vượt 120% MC, trong khi gỗ dương thường khoảng 100%. Ván càng ướt, tổng độ co ngót càng lớn.
Độ ẩm cuối mục tiêu: Sấy đến 6% MC sẽ làm ván co ngót thêm khoảng 1%–2% so với dừng ở 12% MC.
Áp lực bóc: Trong quá trình bóc quay, thanh áp lực nén các sợi gỗ khoảng 10%. Áp lực nén “tích trữ” này được giải phóng trong quá trình sấy, làm tăng độ co ngót đo được.
Phương pháp sấy:
Sấy ép nóng (tiếp xúc): Độ co ngót theo chiều dày cao hơn nhưng độ phẳng tốt hơn.
Sấy bằng băng tải lưới / đối lưu: Ít co ngót hơn một chút nhưng nguy cơ cong vênh cao hơn nếu không được kiểm soát.
Độ dày ván lạng: Ván lạng mỏng hơn (0,8–1,5 mm) có xu hướng co ngót theo tỷ lệ phần trăm thấp hơn so với ván dày hơn, nhưng chúng dễ bị cong mép và nứt đầu hơn nhiều.
Lưu ý quan trọng:Sách giáo khoa liệt kê giá trị co ngót cho gỗ nguyên khối, không phải veneer ép. Luôn xác minh với dữ liệu sản xuất của riêng bạn.
4. Mẹo sản xuất: Cách sử dụng kiến thức về co ngót
A. Đặt độ dày bóc với dung sai
Nếu độ dày veneer khô mục tiêu của bạn là 1,0 mm, bạn không thể chỉ bóc ở 1,0 mm. Bạn phải tính đến:
Co ngót khi sấy (~5%)
Hấp thụ keo và tăng độ dày (2%–3%)
Nén trong ép nóng (10%–15%)
Trong thực tế, hãy cộng thêm 8%–12% vào độ dày khô mục tiêu. Để có 1,0 mm cuối cùng, hãy bóc ở khoảng 1,08–1,12 mm.
B. Lề cắt tỉa chiều rộng và chiều dài
Giảm chiều rộng 4%–8% nghĩa là một tấm veneer rộng 1270 mm có thể chỉ còn 1180–1220 mm sau khi ra khỏi máy sấy. Luôn cộng thêm 30–50 mm dung sai cắt tỉa theo chiều rộng. Điều này đảm bảo rằng sau khi sấy và co ngót, veneer vẫn phủ kín lõi tấm ván ép mà không có khe hở.
C. Chăm sóc đặc biệt đối với gỗ Bạch đàn
Bạch đàn nổi tiếng với độ co ngót và ứng suất nội tại cao. Nếu bạn sấy nó bằng cùng một quy trình nhiệt độ cao như cây dương, bạn có nguy cơ bị nứt đầu, nứt tổ ong và tổn thất sấy từ 15%–20%. Giải pháp là sấy chậm ở nhiệt độ thấp—chính xác là quy trình mà máy sấy ván mỏng đứng Shine Machinery của chúng tôi được thiết kế để thực hiện. Bằng cách duy trì nhiệt độ ổn định 80–100°C và lật nhẹ nhàng, chúng tôi giảm thiểu ứng suất, giảm nứt và giữ độ co ngót trong giới hạn có thể dự đoán được.
D. Đo lường, đừng đoán
Thiết lập một quy trình chất lượng đơn giản:
Đo kích thước ván mỏng trước khi sấy (tươi).
Đo sau khi sấy (khô).
Tính toán hệ số co ngót thực tế của bạn cho từng loài gỗ và độ dày.
Ghi lại dữ liệu này và sử dụng nó để điều chỉnh cài đặt bóc.
Theo thời gian, bạn sẽ xây dựng được một “cơ sở dữ liệu độ co ngót” đáng tin cậy giúp loại bỏ việc đoán mò và cải thiện năng suất.
5. Thiết bị sấy phù hợp tạo nên sự khác biệt như thế nào
Mặc dù co ngót là không thể tránh khỏi, nhưng các tác động tiêu cực của nó có thể được kiểm soát. Một máy sấy được thiết kế tốt không chỉ loại bỏ nước mà còn quản lý tốc độ loại bỏ độ ẩm để ngăn ngừa tích tụ ứng suất.
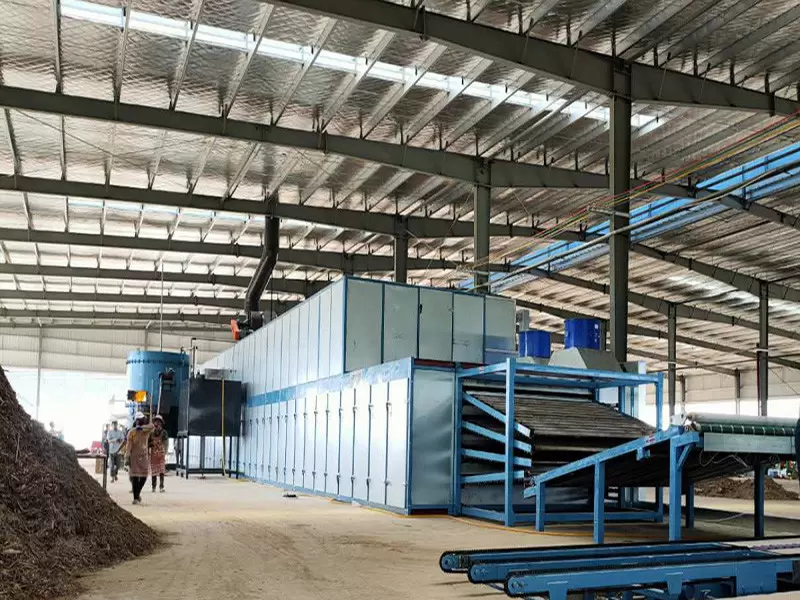
Của chúng tôi Máy sấy ván lạng đứng Shine Machinery (Loại tấm lật) tích hợp nhiều tính năng trực tiếp giải quyết các vấn đề liên quan đến co ngót:
Sấy chậm ở nhiệt độ thấp (80–100°C): Ngăn ngừa hiện tượng cứng bề mặt và ứng suất bên trong, giảm nứt và cong vênh.
Phân bố nhiệt đồng đều: Các dãy bộ tản nhiệt tiên tiến và luồng khí thông minh đảm bảo mọi phần của ván lạng khô với cùng tốc độ, giảm thiểu co ngót quá mức cục bộ.
Hành động lật nhẹ nhàng: Các tấm lật 180° độc đáo vận chuyển ván lạng với độ rơi và va đập tối thiểu, tránh hư hỏng cơ học có thể làm trầm trọng thêm các khuyết tật do co ngót gây ra.
Điều khiển hỗ trợ AI:Cảm biến độ ẩm tùy chọn và điều chỉnh tốc độ tự động bằng PLC giữ độ ẩm cuối cùng trong khoảng ±1%, nhờ đó độ co ngót đồng đều qua từng lô.
Bằng cách ổn định quá trình sấy, bạn không chỉ giảm thiểu chất thải liên quan đến co ngót mà còn cải thiện độ phẳng và độ bền của ván lạng — trực tiếp nâng cao chất lượng ván ép của bạn.
6. Kết luận
Sự co ngót của ván lạng sau khi sấy là một hiện tượng phức tạp nhưng có thể kiểm soát được. Tóm lại:
Dự kiến 4%–8% độ co ngót kích thước tổng thể và 4%–10% độ co ngót chiều dày.
Gỗ dương co ngót ít hơn; gỗ bạch đàn co ngót nhiều hơn.
Luôn thêm dung sai bóc và cắt tỉa dựa trên dữ liệu đo đạc của riêng bạn.
Sử dụng sấy khô ở nhiệt độ thấp, đồng đều để giảm thiểu khuyết tật.
Tại Shine Machinery, chúng tôi kết hợp kiến thức chuyên sâu về ngành với công nghệ sấy tiên tiến để giúp bạn biến những thách thức này thành lợi thế cạnh tranh. Dù bạn đang chế biến gỗ dương, gỗ bạch đàn hay gỗ cứng hỗn hợp, máy sấy ván lạng đứng của chúng tôi mang lại độ chính xác và độ tin cậy bạn cần để tối đa hóa năng suất và lợi nhuận.
Bạn có muốn tìm hiểu thêm về cách tối ưu hóa quy trình sấy veneer của mình không?Hãy liên hệ với đội ngũ kỹ thuật của chúng tôi ngay hôm nay để được tư vấn tùy chỉnh và khám phá cách Shine Machinery có thể giúp bạn đạt được lớp veneer phẳng hơn, ổn định về kích thước hơn với mức hao phí tối thiểu.