

Vùng nhiệt bên phải đánh bại nhiệt tối đa
Nhiều chủ xưởng ván ép vẫn tin rằng máy sấy ván lạng chỉ cần chạy càng nóng càng tốt. Trên thực tế, “bên trong nên nóng đến mức nào” là câu hỏi sai. Câu hỏi đúng là: mỗi vùng nên có nhiệt độ bao nhiêu, đối với loài gỗ này, độ dày này và độ ẩm mục tiêu này? Máy sấy ván lạng gỗ không phải là lò nung. Nó là một hệ thống nhiệt và ẩm được kiểm soát, và nhiệt độ mà không phân vùng chỉ là nhiên liệu lãng phí và các cạnh bị nứt.
Đối với hầu hết các lớp veneer có lõi gỗ dán, hành trình bắt đầu từ khâu nạp liệu. Veneer ướt vừa ra khỏi máy bóc thường có độ ẩm 60%–100%, đôi khi cao hơn vào mùa mưa. Nếu tấm đó gặp ngay 150°C–180°C, các sợi bề mặt sẽ khô giòn trong khi bên trong vẫn còn ướt đẫm. Các mép—lộ ra ở hai bên—khô nhanh nhất, co lại trước tiên và bị nứt. Đó là lý do mỗi dây chuyền Shine được thiết kế tốt đều sử dụng vùng gia nhiệt sơ bộ hoặc vùng ổn định ở 80°C–100°C. Mục tiêu ở đây không phải là loại bỏ nước liên kết một cách mạnh mẽ, mà là đánh thức gradient độ ẩm: để nước bề mặt di chuyển ra ngoài, để tấm veneer thư giãn, và chuẩn bị cho nó vào vùng sấy chính.
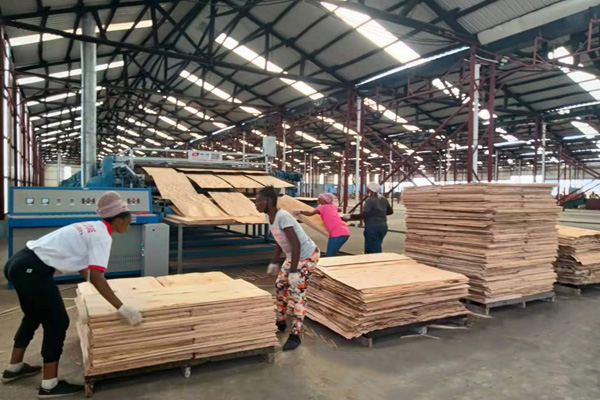
Vùng sấy chính là nơi phần lớn nước tự do và nước liên kết rời khỏi tấm gỗ. Đối với các loại gỗ cứng trung bình như dương, cao su, Falcata và Lauan, dải nhiệt độ thực tế của vùng chính là 120°C–155°C. Gỗ cao su, loại chứa nhiều nhựa và tinh bột hơn, hoạt động tốt ở khoảng 140°C–155°C nhưng sẽ bị ảnh hưởng nếu duy trì nhiệt độ cao hơn nhiều trong thời gian quá dài. Gỗ thông và các loại gỗ mềm có nhựa khác thích một lộ trình nhẹ nhàng hơn: gia nhiệt sơ bộ gần 80°C–90°C, vùng chính 120°C–130°C, vì nhiệt độ quá mạnh sẽ ép nhựa lên bề mặt và làm bẩn con lăn cùng băng tải. Các loại gỗ cứng như bạch dương, sồi và sồi châu Âu di chuyển độ ẩm chậm và cần thời gian lưu lâu hơn thay vì nhiệt độ đỉnh cao hơn; vùng chính của chúng thường là 130°C–150°C, với tốc độ dây chuyền được giảm thay vì tối đa hóa nhiệt.
Lớp veneer trang trí mỏng là một câu chuyện hoàn toàn khác. Một tấm mặt 0,3 mm–1,5 mm hoặc veneer nhuộm kỹ thuật không thể chịu được sự tàn bạo của máy sấy con lăn. Trong máy sấy veneer bằng lưới băng tải, cửa vào có thể ở 70°C–90°C và vùng chính ở 90°C–130°C. Nếu tăng nhiệt độ cao hơn, thuốc nhuộm sẽ dịch chuyển, thớ gỗ khép lại, tấm bị cong vênh, hoặc xuất hiện các vết nứt siêu nhỏ chỉ lộ ra sau khi dán keo. Gỗ mặt cao cấp được sấy khô, không phải bị nấu chín. Đó là lý do các dây chuyền lưới băng tải của Shine nhấn mạnh nhiệt độ cửa vào thấp, luồng khí hai mặt và một phần làm mát riêng biệt thay vì một cài đặt duy nhất kiểu “thổi khô bằng mọi giá”.
Rồi đến phần mà nhiều nhà máy bỏ qua: vùng thoát và làm mát. Một tấm gỗ rời khỏi vùng gia nhiệt cuối cùng vẫn có thể ở 80°C–120°C. Nếu được xếp chồng ngay lập tức, hơi nước bị giữ lại tạo áp suất hơi giữa các tấm, các mép sẽ hở ra sau một giờ ngoài bãi, và gỗ thông thậm chí có thể tự bốc cháy. Do đó, một máy sấy gỗ veneer đúng chuẩn không kết thúc ở trạng thái “nóng”. Nó kết thúc bằng một vùng làm mát—tự nhiên hoặc cưỡng bức bằng quạt—đưa nhiệt độ tấm xuống dưới 40°C trước khi xếp chồng. Về nhiệt độ, vùng cuối được chủ động hạ xuống 90°C–110°C hoặc thấp hơn, sau đó quá trình làm mát tiếp quản. Quá trình sấy kết thúc một cách nhẹ nhàng; không bao giờ nên kết thúc bằng một bó nóng được bọc trong nhựa.
Máy sấy con lăn và máy sấy băng tải lưới cũng nói những ngôn ngữ nhiệt độ khác nhau. Máy sấy gỗ dán lõi bằng con lăn Shine thường được định mức cho không khí buồng khoảng 140°C–200°C, vì gỗ dán lõi và lớp sau dày có thể hấp thụ năng lượng đó và vì tiếp xúc con lăn cơ học giúp giữ tấm phẳng. Nhưng “140°C–200°C có thể điều chỉnh” không có nghĩa là “chạy ở 200°C cả ngày.” Nó có nghĩa là máy được chế tạo để chịu được phạm vi đó; người vận hành vẫn nên dùng một đường cong: đầu vào thấp, giữa mạnh, kết thúc nhẹ hơn. Ngược lại, máy sấy gỗ dán mặt bằng băng tải lưới sống trong thế giới 80°C–140°C. Đưa một mặt óc chó 0,5 mm vào máy sấy con lăn 180°C, và bạn sẽ nhận được một sản phẩm bị loại, cong queo và đổi màu. Đưa một lõi gỗ cao su 3 mm vào máy sấy băng tải lưới 90°C, và bạn sẽ có một dây chuyền ẩm, chậm, không sinh lợi.
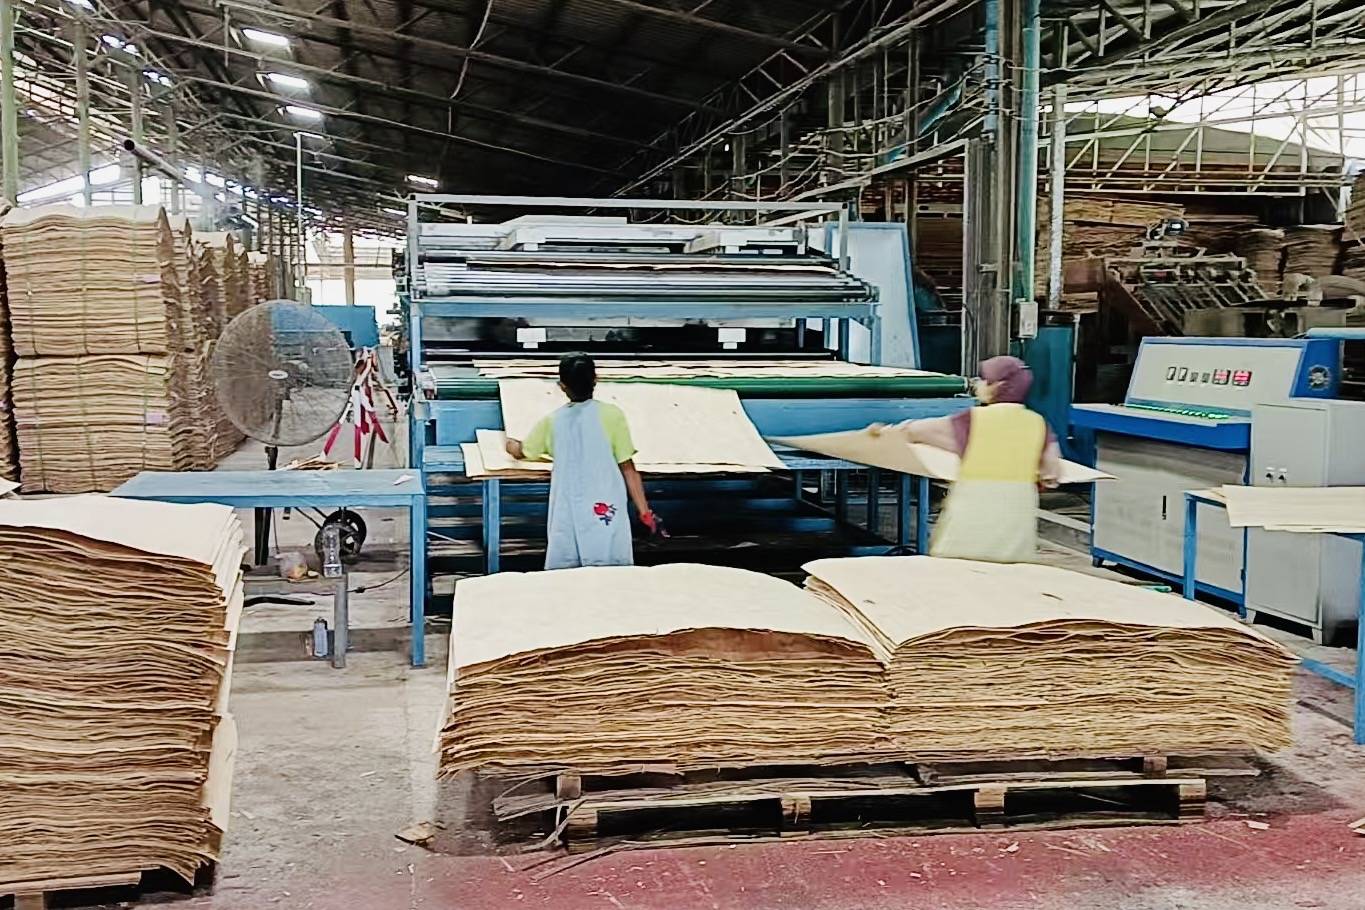
Công thức riêng cho từng loại gỗ quan trọng hơn bảng tên máy. Falcata và Lauan: đầu vào 80°C–90°C, chính 125°C–135°C, làm nguội dưới 40°C. Dương: đầu vào 80°C–90°C, chính 120°C–130°C, tránh gia nhiệt nhanh để không bị cong vênh. Gỗ cao su: đầu vào 90°C–100°C, chính 140°C–155°C, làm nguội kỹ để tránh mốc. Thông: đầu vào 80°C–90°C, chính 120°C–130°C, tốc độ chậm hơn, hút khí mạnh. Bạch dương/sồi: đầu vào 90°C–100°C, chính 130°C–145°C, thời gian lâu hơn. Ván lạng kỹ thuật: đầu vào 70°C–80°C, chính 90°C–110°C, làm nguội riêng. Đây không phải là “cài đặt Trung Quốc” hay “cài đặt châu Âu”—mà là cài đặt theo vật lý của gỗ.
Lý do thương mại rất đơn giản. Độ ẩm cuối cùng mục tiêu cho ván lạng gỗ dán thường là 8%–12% đối với lớp mặt và lớp lưng, đôi khi 10%–14% đối với lớp lõi tùy thuộc vào đường keo và khí hậu. Nếu máy sấy chạy quá nóng, tấm ván đạt 5% ở giữa và 14% ở các cạnh—cùng một tấm ván, hai thế giới độ ẩm. Máy ép nóng sau đó biến tấm ván đó thành các vết phồng rộp, đường keo thiếu keo hoặc tách lớp. Nếu máy sấy được phân vùng đúng cách, cùng một tấm ván sẽ ra ở mức 8%–12% trên toàn bộ chiều rộng, dán keo sạch sẽ và nâng cấp từ BB/CC lên AB hoặc AA. Trên một dây chuyền 60 m³/ngày, việc chuyển hai hoặc ba phần trăm sản lượng từ cấp lõi sang cấp mặt sẽ hoàn vốn cho hệ thống kiểm soát nhiệt độ nhiều lần.
Máy sấy veneer Shine được thiết kế dựa trên logic này. Mỗi khu vực gia nhiệt có bộ trao đổi nhiệt và quạt tuần hoàn riêng, nên không khí nóng không chỉ được “thổi qua” mà còn được phân phối, tuần hoàn và cân bằng. Quạt hướng trục 5,5 kW di chuyển lượng khí lớn với lực cản thấp, quạt hút ẩm loại bỏ không khí ẩm mà không thải bỏ toàn bộ nhiệt, và bộ thu hồi nhiệt tùy chọn làm nóng trước không khí đầu vào bằng khí thải đầu ra—thường giảm mức tiêu thụ năng lượng đến hai chữ số. Độ chính xác kiểm soát nhiệt độ trên các dây chuyền con lăn Shine vào khoảng ±5°C, và PLC có thể lưu công thức: một nút cho lõi dương, một nút cho mặt sau gỗ cao su, một nút cho mặt bạch dương, một nút cho veneer kỹ thuật. Máy không đoán; người vận hành chọn loại gỗ, và đường cong sẽ tuân theo.
Một nguyên tắc tốt cho bất kỳ người mua nào: đừng hỏi “nhiệt độ tối đa là bao nhiêu?” Hãy hỏi “hồ sơ vùng nhiệt cho loại gỗ của tôi là gì?” Nếu nhà cung cấp trả lời “200 độ, rất mạnh,” hãy bỏ đi. Nếu họ trả lời “đầu vào 80–100, vùng chính theo loài gỗ, làm mát đầu ra dưới 40, độ ẩm cuối 8–12,” họ hiểu về ván lạng. Máy sấy ván lạng chỉ là tài sản khi nhiệt độ là công cụ, không phải mối đe dọa.
Cuối cùng, bên trong máy sấy ván lạng gỗ nên trông ít giống lò nướng pizza hơn và giống biểu đồ khí hậu hơn. Thấp ở cửa, ổn định ở giữa, nhẹ nhàng ở đầu ra, lạnh ở chồng ván. Làm đúng các vùng đó, bạn tiết kiệm nhiên liệu, giảm nứt cạnh, ổn định độ ẩm và biến nhiều tấm hơn thành ván mặt bán được. Làm sai và bạn chỉ đốt tiền ở cả hai đầu—quá nhiều nhiệt đi vào, quá nhiều hàng loại bỏ đi ra.
Thông điệp của Shine Machinery gửi đến mọi nhà máy ván ép và ván lạng rất rõ ràng: đừng sấy ở nhiệt độ tối đa, hãy bắt đầu sấy với cấu hình vùng phù hợp. Gia nhiệt nhẹ nhàng, sấy chắc chắn, hoàn thiện êm ái, làm nguội hoàn toàn. Đó là cách một máy sấy ván lạng khẳng định vị trí của mình trên sàn xưởng—và là cách một máy sấy ván lạng gỗ biến những tấm ván lạng ướt vừa bóc thành ván lạng phẳng, đồng đều, sẵn sàng dán keo, hết ca này đến ca khác, hết mùa này đến mùa khác.