

Tại sao các cạnh veneer bị nứt sau khi sấy khô
Mọi nhà sản xuất ván ép và ván lạng đều từng chứng kiến cảnh tượng đáng thất vọng giống nhau: những tấm ván được bóc hoàn hảo bước vào máy sấy trông nhẵn nhụi và nguyên vẹn, nhưng khi ra lại xuất hiện những vết nứt mảnh, lởm chởm chạy dọc theo mép. Những vết nứt này có vẻ nhỏ, nhưng chúng trực tiếp làm giảm năng suất, hạ cấp ván lạng mặt thành nguyên liệu lõi, và trong trường hợp nghiêm trọng buộc toàn bộ lô phải được sấy lại hoặc loại bỏ. Hiểu vì sao nứt mép xảy ra—và cách ngăn chặn nó—là điều thiết yếu đối với bất kỳ nhà máy nào phụ thuộc vào một máy sấy ván mỏng để chuẩn bị ván cho việc dán keo và ép. Bài viết này phân tích sáu nguyên nhân gốc rễ của nứt mép sau khi sấy và giải thích cách vận hành đúng một máy sấy ván lạng gỗ loại bỏ từng nguyên nhân.
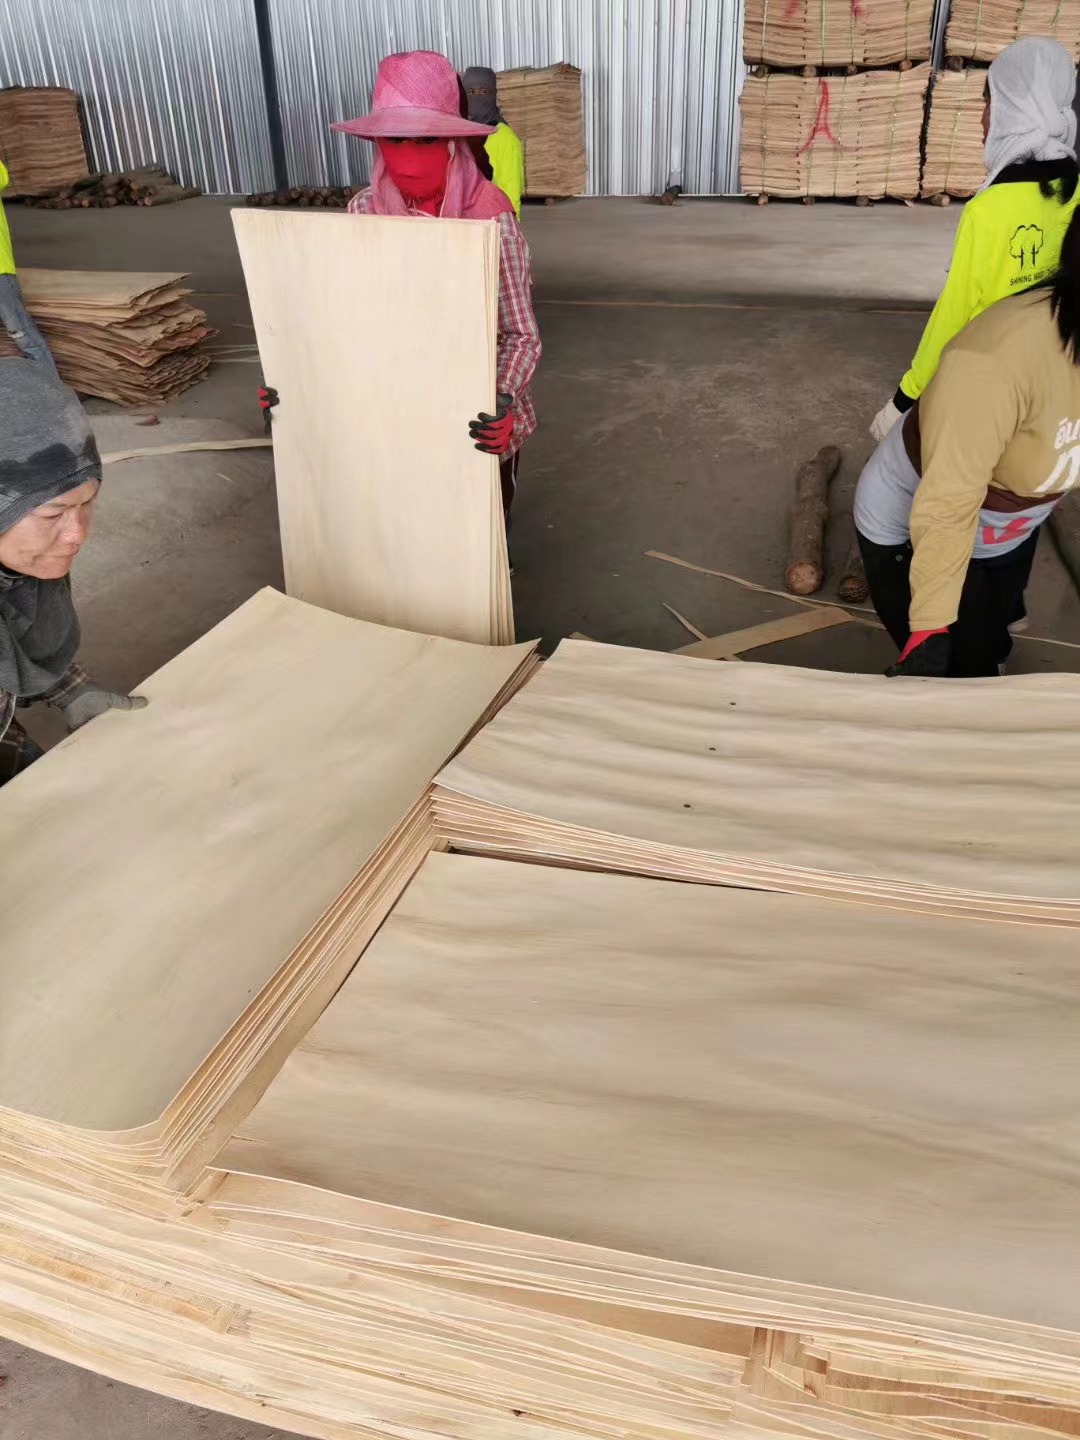
Nguyên nhân số một gây nứt mép là nhiệt độ đầu vào quá cao. Khi ván lạng ướt lần đầu đi vào một máy sấy ván mỏng, độ ẩm bề mặt bắt đầu bay hơi ngay lập tức. Nếu vùng đầu vào được đặt quá nóng—chẳng hạn, 150°C đến 180°C—các sợi bề mặt co lại gần như tức thì trong khi các lớp bên trong vẫn còn bão hòa nước. Vì các cạnh của một tấm veneer tiếp xúc với không khí nóng nhiều diện tích bề mặt hơn so với phần giữa, chúng khô nhanh nhất. Bề mặt khô kéo căng chống lại phần bên trong còn ẩm, và các cạnh—là phần mỏng nhất và yếu nhất—bị tách ra trước tiên. Cách tiếp cận đúng là lắp đặt một vùng gia nhiệt sơ bộ ở lối vào máy sấy, giữ nhiệt độ trong khoảng 80°C đến 100°C. Điều này cho phép độ ẩm bên trong di chuyển ra ngoài dần dần trước khi vùng sấy chính tiếp quản ở 120°C đến 140°C. Một thiết bị được thiết kế tốt máy sấy ván lạng gỗ luôn bao gồm điều khiển nhiệt độ đa vùng chính xác vì lý do này.
Yếu tố chính thứ hai là tốc độ sấy. Nhiều người vận hành đẩy tốc độ dây chuyền lên mức tối đa vì họ muốn sản lượng hàng ngày cao hơn. Nhưng khi veneer tươi có độ ẩm từ 60% đến 100% được kéo qua một máy sấy ván mỏng quá nhanh, tốc độ bay hơi nước vượt quá khả năng chịu đựng của sợi gỗ. Các tấm mỏng từ 0,3 mm đến 0,8 mm đặc biệt dễ bị tổn thương. Các sợi ở mép mất độ ẩm nhanh đến mức thành tế bào vỡ ra trước khi tấm gỗ kịp đến giữa buồng. Chỉ cần giảm tốc độ dây chuyền từ 10% đến 20% thường ngăn chặn hoàn toàn hiện tượng nứt. Các tấm veneer dày từ 2,5 mm đến 5,0 mm có thể chịu được tốc độ nhanh hơn một chút, nhưng chúng cũng cần một đường cong phù hợp. Một máy sấy ván lạng gỗ với bộ truyền động tần số biến đổi trên băng tải cho phép người vận hành tinh chỉnh tốc độ theo từng loại gỗ và độ dày thay vì phỏng đoán.
Loài gỗ本身 là nguyên nhân thứ ba và thường bị bỏ qua. Không phải tất cả các tấm veneer đều hành xử giống nhau bên trong một máy sấy ván mỏngVí dụ, gỗ cao su có mạch thô và mật độ trung bình; sấy ở nhiệt độ trên 155°C thì các vết nứt cạnh sẽ xuất hiện trong vài phút. Gỗ thông và gỗ linh sam chứa nhựa và có sự chênh lệch mật độ lớn giữa gỗ sớm và gỗ muộn, khiến chúng dễ bị nứt cạnh nếu không được gia nhiệt sơ bộ chậm ở 120°C đến 130°C. Các loài gỗ nhẹ như dương và balsa có sợi ngắn, đơn giản là không thể chịu được việc thổi khí nóng mạnh. Các loại gỗ cứng như sồi và dẻ gai di chuyển độ ẩm chậm và cần thời gian sấy kéo dài ở nhiệt độ vừa phải. Ngay cả Falcata và Lauan—phổ biến ở các nhà máy ván ép Đông Nam Á—cũng sẽ nứt ở các cạnh nếu máy sấy ván lạng gỗ được đặt cho gỗ nhiệt đới thông thường mà không điều chỉnh. Giải pháp là tạo ra các công thức sấy riêng cho từng loài: giảm nhiệt độ đầu vào từ 10°C đến 15°C và kéo dài thời gian lưu từ 15% đến 20% đối với các loài dễ bị nứt.
Thiết kế luồng khí bên trong buồng sấy là thủ phạm thứ tư. Trong nhiều máy sấy băng lưới, các vòi phun khí bên hông được hướng trực tiếp vào các cạnh của ván mỏng. Điều này có vẻ hợp lý để gia nhiệt đồng đều, nhưng nó tạo ra một “vùng sấy quá mức” cục bộ ở chu vi tấm. Độ ẩm ở cạnh bay hơi nhanh hơn nhiều so với tâm mặt, gây ra các vết nứt do co ngót. Một thiết bị được thiết kế chuyên nghiệpmáy sấy ván mỏngđiều chỉnh các vòi phun bên hông nghiêng 5 đến 10 độ về phía tâm tấm, không hướng thẳng vào các cạnh. Tần số quạt cũng nên được giảm ở phần đầu vào để tốc độ gió duy trì trong phạm vi vừa phải. Nếu băng lưới rộng hơn nhiều so với chiều rộng ván mỏng, việc lắp các tấm chắn cạnh hoặc rèm sẽ ngăn khí nóng lan tỏa cọ xát vào hai bên tấm. Khi mộtmáy sấy ván lạng gỗđược đưa vào vận hành, các góc vòi phun và vị trí tấm chắn này nên được kiểm tra trước lần chạy sản xuất đầu tiên—không phải phát hiện sau khi một đống ván mỏng bị nứt đã chất đống.
Làm nguội không đủ sau khi sấy là nguyên nhân thứ năm—và là một trong những nguyên nhân dễ khắc phục nhất. Ván mỏng vừa sấy xong ra khỏi máy sấy ván mỏng vẫn có thể còn 80°C đến 120°C. Nếu các tấm được xếp chồng, bó lại hoặc phủ bằng nhựa ngay lập tức, nhiệt bên trong còn dư sẽ tiếp tục đẩy ẩm ra ngoài. Nhưng hơi nước đó bị giữ lại giữa các lớp, tạo áp suất hơi nước buộc phải thoát ra qua điểm yếu nhất: các cạnh. Kết quả là hiện tượng nứt cạnh xuất hiện muộn, không thấy trong máy sấy mà thấy ở bãi xếp chồng một giờ sau đó. Mỗi máy sấy ván lạng gỗ dành cho sản xuất ván ép nên có một khu vực làm nguội riêng—hoặc đối lưu tự nhiên hoặc khí lạnh cưỡng bức—đưa nhiệt độ tấm xuống dưới 40°C trước khi tiếp xúc với chồng tiếp theo. Đối với các loài giàu nhựa như thông, làm nguội hoàn toàn cũng là một yêu cầu về an toàn cháy; hiện tượng tự bốc cháy đã được ghi nhận khi các tấm nóng được bó lại quá sớm.
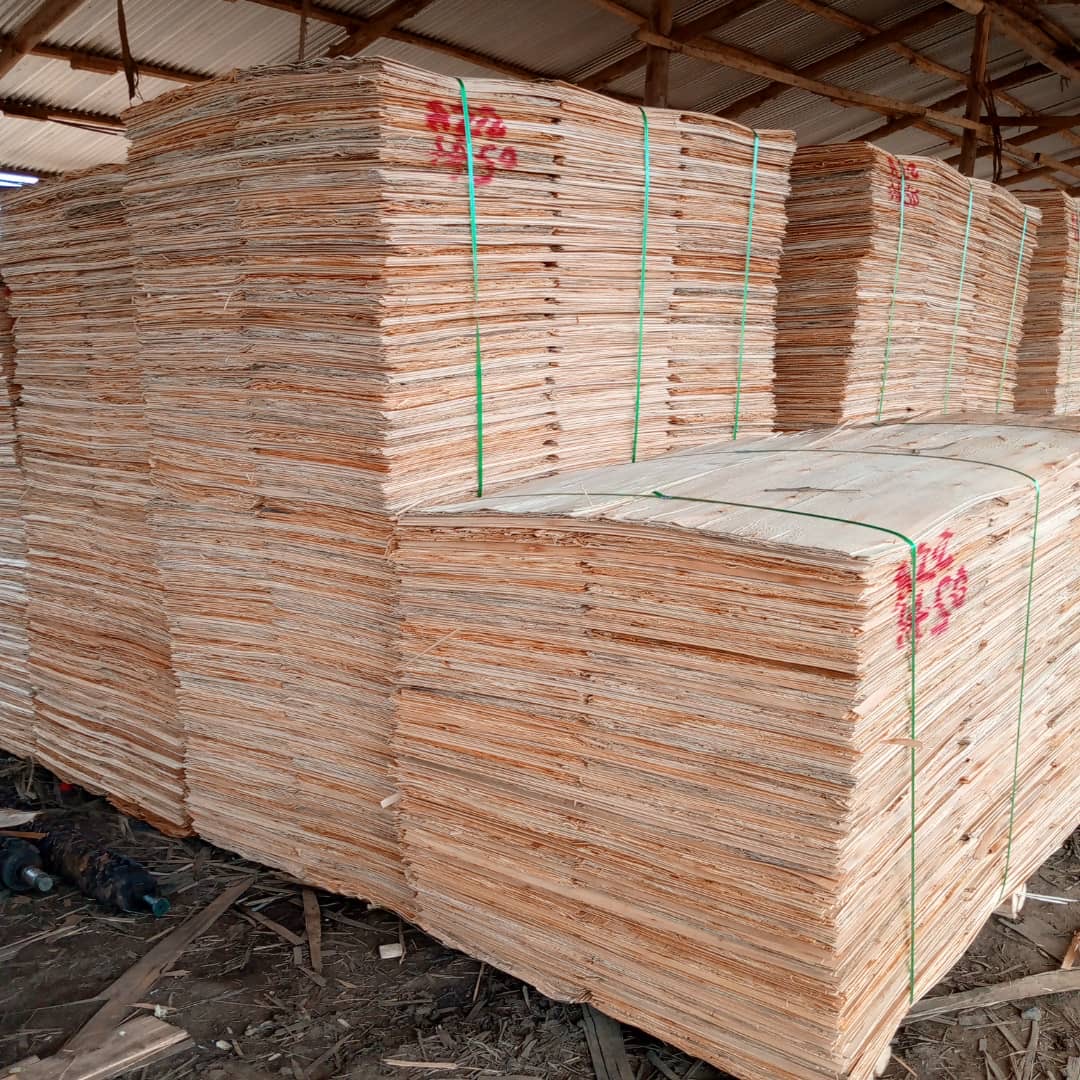
Nguyên nhân thứ sáu và thường bị bỏ sót nhất xảy ra trước khi ván mỏng đến máy sấy: chất lượng bóc kém. Một máy sấy ván mỏng không tạo ra vết nứt từ hư không—nó phơi bày hư hỏng vi mô vốn đã tồn tại trong tấm gỗ. Nếu lưỡi bóc bị cùn, khe dao sai, hoặc gỗ chưa được hấp chín kỹ trong buồng hơi, các vết nứt vi mô sẽ hình thành dọc theo mép ván mỏng trong quá trình cắt. Những vết này vô hình khi tấm gỗ còn ướt, nhưng ngay khi nó đi vào máy sấy ván lạng gỗ và co lại, những vết nứt vi mô đó mở ra thành các vết tách có thể nhìn thấy. Đây là lý do việc bảo trì lưỡi dao quan trọng: Shine Machinery luôn giao kèm một lưỡi bóc và bốn lưỡi cắt với mỗi dây chuyền sản xuất, và khuyến nghị khách hàng dự trữ thêm 4–6 lưỡi bóc và 8 lưỡi cắt. Lưỡi sắc tạo ra các cạnh sạch sẽ vượt qua được quá trình sấy. Lưỡi cùn chắc chắn gây nứt mép bất kể máy sấy ván lạng gỗ được tinh chỉnh hoàn hảo đến đâu.
Ngoài sáu nguyên nhân này, còn có những thói quen vận hành quyết định chất lượng mép. Phân loại các tấm đã sấy khô ngay sau khi ra khỏi máy giúp phát hiện sớm các kiểu nứt—nếu vết nứt xuất hiện nhất quán ở một bên của tấm, đầu đốt hoặc quạt ở bên đó của máy sấy ván mỏng có thể đang đốt quá mức. Nếu vết nứt tập trung ở phần đuôi của mỗi tấm, tốc độ dây chuyền có khả năng quá nhanh so với độ dày. Nếu mọi tấm từ một lô gỗ nhất định đều nứt, vấn đề nằm ở loài gỗ hoặc khâu chuẩn bị gỗ, không phải ở máy sấy. Ghi lại những kiểu này tạo ra một vòng phản hồi: máy sấy trao đổi thông tin với máy bóc ván, nồi hơi và bàn phân loại. Một máy sấy ván lạng gỗ không phải là một chiếc hộp biệt lập; nó là trạm kiểm soát chất lượng nơi mọi sai sót từ các công đoạn trước đều trở nên hữu hình.
Đối với việc lựa chọn thiết bị, loại máy sấy cũng ảnh hưởng đến nguy cơ nứt cạnh. Máy sấy băng tải lưới hỗ trợ lớp veneer trang trí mỏng trên toàn bộ chiều rộng, ngăn ngừa cong vênh cạnh dẫn đến sấy không đều. Máy sấy con lăn làm phẳng gỗ dày hơn bằng cơ học nhưng có thể tập trung nhiệt tại các đường tiếp xúc con lăn, đôi khi làm trầm trọng thêm ứng suất cạnh trên các loài gỗ nhạy cảm. Một máy sấy ván mỏng từ Shine Machinery sử dụng kết hợp phân vùng nhiệt độ đa vùng, phản hồi độ ẩm, thu hồi nhiệt và vận chuyển tốc độ biến thiên để giữ quá trình loại bỏ ẩm nhẹ nhàng và đồng đều. Khi được cấu hình đúng cho loài gỗ của khách hàng—dù là Falcata, Lauan, gỗ cao su hay thông—nứt cạnh giảm từ vấn đề kinh niên thành ngoại lệ hiếm gặp.
Về mặt thực tế, loại bỏ nứt cạnh có nghĩa là tuân theo tám từ: nhiệt độ thấp, sấy chậm, thoát khí đều. Giảm vùng đầu vào 10°C đến 20°C. Thêm giai đoạn gia nhiệt sơ bộ nếu hiện tại máy sấy ván lạng gỗ thiếu một. Giảm tốc độ dây chuyền cho đến khi chất lượng đầu ra ổn định. Điều chỉnh vòi phun khí bên hông ra xa khỏi mép ván. Lắp vách chắn mép. Thêm hoặc kéo dài khu vực làm mát. Thay lưỡi bóc đúng hạn. Và quan trọng nhất, điều chỉnh đường cong sấy phù hợp với từng loại gỗ thay vì dùng một cài đặt chung cho tất cả.
Nứt mép không phải là điều bí ẩn. Đó là cách gỗ nói với người vận hành rằng có điều gì đó trong hệ thống đang mất cân bằng. máy sấy ván mỏng vừa là nơi vết nứt xuất hiện vừa là công cụ để ngăn chặn chúng. Khi nhiệt độ, tốc độ, luồng khí, làm mát và chất lượng bóc đều hài hòa, ván mỏng rời khỏi máy sấy ván lạng gỗ phẳng, nguyên vẹn và sẵn sàng để dán—không có một vết nứt nào dọc theo mép. Đối với bất kỳ nhà máy ván ép nào coi sấy là một bước chính xác thay vì một công việc gấp gáp, nứt mép trở thành vấn đề của quá khứ, không còn là chi phí kinh doanh.