

Độ ẩm ván lạng: Tác động đến sản xuất ván ép
Trong sản xuất ván ép, độ ẩm (MC) của ván mỏng có thể được coi là thông số quá trình nhạy cảm và quan trọng nhất. Kinh nghiệm ngành cho thấy hơn 70% lỗi chất lượng trong ván ép—như phồng rộp, tách lớp và cong vênh—có thể bắt nguồn từ việc kiểm soát độ ẩm ván mỏng không đúng cách. Dù bạn là chủ nhà máy ván ép, quản lý sản xuất hay người mua đánh giá chất lượng nhà cung cấp, việc hiểu cách MC của ván mỏng ảnh hưởng đến từng giai đoạn sản xuất là thiết yếu để giảm chi phí và cải thiện tính nhất quán của sản phẩm.
Bài viết này phân tích tác động đa chiều của độ ẩm ván mỏng đến sản xuất ván ép, từ liên kết keo đến sử dụng năng lượng, và cung cấp các hướng dẫn kiểm soát thực tiễn.
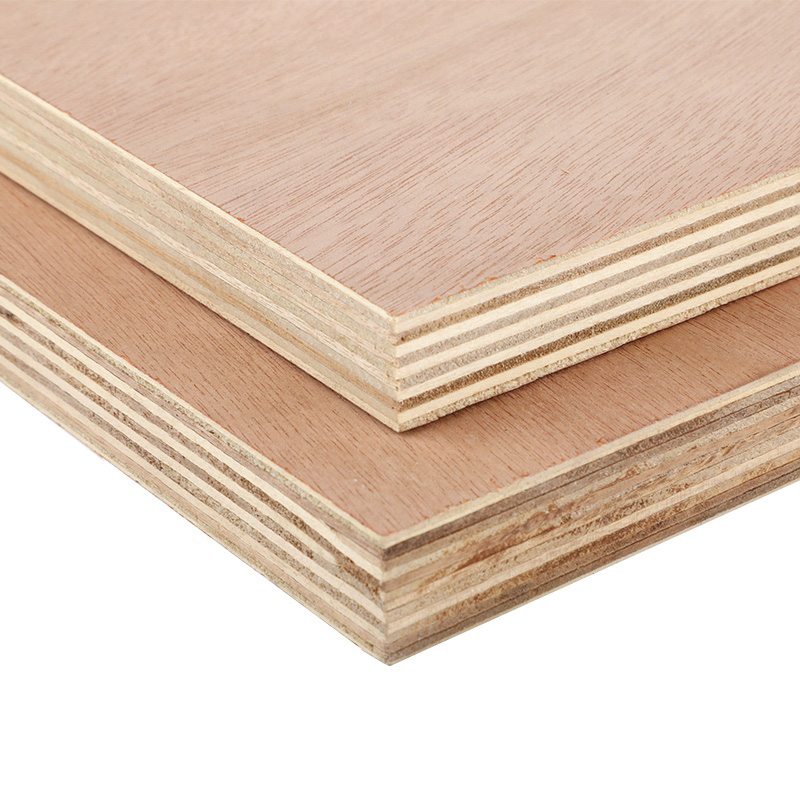
1. Tác động đến độ bền liên kết và chất lượng keo
Quá trình đóng rắn của chất kết dính (urea-formaldehyde, phenol-formaldehyde, MDI, v.v.) đòi hỏi điều kiện nhiệt độ và độ ẩm cụ thể. Cả MC quá cao và quá thấp đều phá vỡ sự cân bằng này.
Khi MC quá thấp (<6%):
Bảo dưỡng sớm (tiền bảo dưỡng): Trong quá trình ép nóng, độ ẩm không đủ trong ván mỏng khiến đường keo đông cứng quá nhanh, tạo thành màng khô và yếu. Độ bền liên kết giảm mạnh.
Keo thấm quá mức: Ván mỏng khô hoạt động như một miếng bọt biển, hút keo dính sâu vào gỗ và để lại lớp bề mặt “thiếu keo”. Điều này dẫn đến độ bám dính kém hoặc thậm chí các mối nối hở.
Đông đặc bề mặt: Ván mỏng bị sấy quá khô có lignin cứng lại trên bề mặt, làm giảm sự liên kết cơ học với keo.
Khi độ ẩm quá cao (>14%):
Bọt khí và tách lớp: Một lượng lớn nước tự do chuyển thành hơi nước ở 100°C+ trong quá trình ép. Nếu hơi nước không thể thoát ra, nó tích tụ tại các đường keo yếu, gây tách lớp bên trong và bọt khí trên bề mặt—thường là các khuyết tật nghiêm trọng.
Pha loãng keo:Nước thừa làm loãng chất kết dính, giảm độ bền liên kết và đôi khi gây ra hiện tượng “phấn hóa” (đóng rắn không hoàn toàn).
Thời gian ép kéo dài:Độ ẩm càng cao thì cần càng nhiều nhiệt để bay hơi trước khi nhiệt độ đạt đến điểm đóng rắn của keo (120–140°C), làm giảm năng suất.
Phạm vi độ ẩm lý tưởng:
Ván lạng mặt/đáy: 8%–10% (thấp hơn một chút để có bề mặt hoàn thiện và liên kết bền chắc)
Ván lạng lõi: 10%–12% (cao hơn một chút để tạo hơi nước thúc đẩy keo chảy)
Trong cùng một tấm ván, độ chênh lệch độ ẩm giữa các lớp nên ≤2% để tránh mất cân bằng ứng suất.
2. Ảnh hưởng đến ép nóng và tiêu thụ năng lượng
Độ ẩm ảnh hưởng trực tiếp đến lượng năng lượng cần thiết và thời gian ép.
Điều kiện độ ẩm |
Ảnh hưởng đến ép nóng |
Hệ quả về năng lượng |
|---|---|---|
Quá cao |
Phải làm bay hơi một lượng lớn nước tự do trước khi keo đóng rắn |
Tiêu thụ hơi nước/điện tăng 15%–30%; thời gian chu kỳ kéo dài 20%–40% |
Quá thấp |
Nóng lên nhanh nhưng keo bị đóng rắn sơ bộ; có thể cần nhiệt độ cao hơn |
Nhiệt độ cao hơn → tiêu thụ năng lượng cao hơn; nguy cơ cháy xém ván mỏng |
Tối ưu và đồng đều |
Độ ẩm tạo hơi nước nhẹ giúp keo chảy, sau đó đóng rắn nhanh |
Chu kỳ ép ngắn nhất, chi phí năng lượng thấp nhất |
Một quy tắc kinh nghiệm hữu ích: trong phạm vi hợp lý, mỗi 1% giảm độ ẩm (MC) của veneer có thể rút ngắn thời gian ép nóng khoảng 3%–5%. Tuy nhiên, sấy quá khô buộc bạn phải thêm hơi nước hoặc kéo dài thời gian lưu, làm mất đi phần tiết kiệm được.
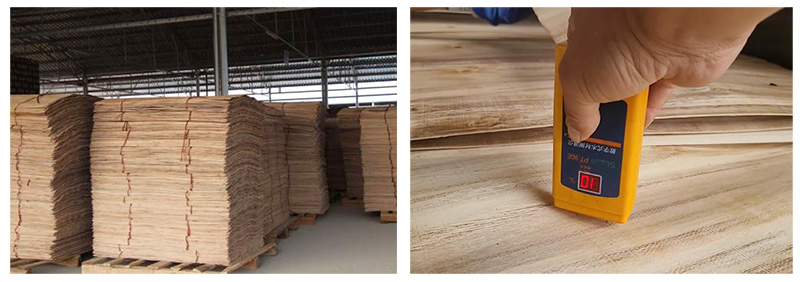
3. Ảnh hưởng đến độ ổn định kích thước và hiện tượng cong vênh
Độ ẩm không đều là kẻ giết người thầm lặng đối với độ phẳng của ván ép.
Gradient độ ẩm (MC) tạo ra ứng suất bên trong: Nếu veneer mặt ở 6% và lõi ở 14%, độ ẩm sẽ di chuyển từ lõi ra mặt sau khi ép. Khi nguội đi, lõi co lại nhiều hơn mặt, gây ra cong vênh hoặc xoắn.
Biến dạng sau khi lắp đặt: Ván ép có độ ẩm ban đầu không đều sẽ tiếp tục hấp thụ hoặc nhả ẩm tại công trình của khách hàng, dẫn đến sàn bị phồng rộp, cửa tủ bị lệch, hoặc cốp pha bị phình.
Ứng suất cắt giữa các lớp:Trong quá trình xếp lớp, nếu các lớp veneer liền kề có độ ẩm (MC) chênh lệch đáng kể, tốc độ co ngót của chúng sẽ khác nhau sau khi dán, tạo ra lực cắt có thể gây ra hiện tượng tách lớp về lâu dài.
4. Ảnh hưởng đến mức tiêu thụ keo và chi phí
Độ ẩm cực đoan gây lãng phí keo dán:
Quá khô: Keo thấm quá sâu → phải tăng lượng keo phết thêm 10%–15% để bù lại.
Quá ẩm: Keo bị pha loãng → hàm lượng chất rắn hiệu dụng giảm, đòi hỏi dùng nhiều keo hơn hoặc keo có nồng độ cao hơn.
Độ ẩm tối ưu: Keo tạo thành màng đồng đều với độ sâu thấm chỉ 0,1–0,3 mm, giảm thiểu mức tiêu thụ.
Ví dụ, trên một dây chuyền sản xuất 500 tấm ván ép mỗi ngày, việc giảm độ ẩm trung bình của ván mỏng từ 15% xuống 10% có thể tiết kiệm khoảng 200–500 USD mỗi ngày chi phí keo dán (tùy thuộc vào loại keo), đồng thời cũng giảm các sản phẩm bị loại do bọt khí.
5. Ảnh hưởng đến việc xử lý và xếp lớp ván mỏng
Ván lạng quá khô: Trở nên giòn và dễ gãy trong quá trình xử lý, ép sơ bộ và xếp tải. Ván lạng mỏng (<0,6 mm) có thể không thể gia công mà không bị nứt.
Ván lạng quá ẩm:Mềm và dễ bị nhăn, khiến việc căn chỉnh các lớp trở nên khó khăn. Các cạnh có thể không thẳng, làm tăng lượng hao hụt khi cắt tỉa. Ván lạng ướt cũng có xu hướng dính vào nhau, làm chậm các dây chuyền xếp lớp tự động.
Ván lạng được sấy khô đúng cách:Có độ dẻo và độ đàn hồi lý tưởng—không bị gãy cũng không bị nhăn—cho phép xếp lớp nhanh hơn, chính xác hơn và hiệu suất ép sơ bộ tốt hơn.
6. Yêu cầu về độ ẩm đối với các loại keo dán khác nhau
Các hệ keo khác nhau có dung sai độ ẩm (MC) riêng biệt:
Loại keo dán |
Độ ẩm ván lạng tối ưu |
Lý do |
|---|---|---|
Urê-Formaldehyde (UF) |
8%–12% |
Nhạy cảm với độ ẩm; độ ẩm cao gây bọt khí, độ ẩm thấp gây đóng rắn sớm |
Phenol-Formaldehyde (PF) |
10%–14% |
Đóng rắn chậm hơn, cần nhiều nhiệt/độ ẩm hơn; khả năng chống nước cao |
Biến tính Melamine |
8%–11% |
Tương tự UF nhưng chịu nhiệt tốt hơn; phạm vi độ ẩm rộng hơn một chút |
MDI (Isocyanate) |
5%–10% |
Cực kỳ nhạy cảm với nước; độ ẩm phản ứng với MDI và tiêu hao keo |
Keo đậu nành/keo sinh học |
8%–12% |
Quá trình đóng rắn phụ thuộc vào sự bay hơi nước; độ ẩm quá cao có nguy cơ sinh nấm mốc, quá thấp làm giảm độ bám dính |
7. Thực hành tốt nhất về kiểm soát sản xuất
Để duy trì MC tối ưu, hãy thực hiện các biện pháp sau:
Xử lý ổn định sau khi sấy: Sau khi ra khỏi máy sấy, bảo quản ván mỏng trong buồng đệm từ 12–24 giờ để cân bằng MC (biến động nội bộ <2%).
Máy đo độ ẩm trực tuyến: Lắp đặt cảm biến điện trở hoặc vi sóng trước khi ép nóng. Liên kết dữ liệu với điều khiển tốc độ/nhiệt độ của máy sấy để điều chỉnh theo thời gian thực.
Kiểm soát chênh lệch giữa lớp lõi và lớp mặt: Cho phép ván mỏng lớp lõi có MC cao hơn ván mỏng lớp mặt từ 2%–3%. Trong quá trình ép, sự di chuyển ẩm nhẹ này về phía bề mặt thực sự cải thiện liên kết.
Quản lý độ ẩm môi trường: Điều chỉnh cài đặt máy sấy và hàm lượng chất rắn của keo theo thay đổi độ ẩm theo mùa trong xưởng.
Xếp chồng đúng cách:Che phủ các chồng veneer để ngăn tái hấp thụ độ ẩm hoặc làm khô không đều trong không khí trước khi dán keo.
Kết luận
Độ ẩm của veneer là “công tắc tổng” của sản xuất ván ép. Khi được kiểm soát tốt, bạn sẽ có liên kết chắc chắn, tiêu thụ năng lượng thấp, cong vênh tối thiểu và giảm chi phí keo. Khi bị bỏ qua, bạn sẽ đối mặt với phồng rộp, tách lớp, hàng loại và lãng phí tài nguyên. Đối với các nhà máy ván ép muốn cạnh tranh toàn cầu, đầu tư vào đo độ ẩm chính xác và quy trình sấy ổn định không phải là tùy chọn—đó là nền tảng.
Bạn có đang muốn nâng cấp dây chuyền sấy veneer hoặc bổ sung phát hiện độ ẩm trực tuyến cho nhà máy ván ép của mình? Đội ngũ của chúng tôi cung cấp các giải pháp tùy chỉnh cho sấy veneer gỗ mềm và gỗ cứng, giúp bạn đạt được độ ẩm tối ưu mỗi lần. Liên hệ với chúng tôi ngay hôm nay để thảo luận về nhu cầu sản xuất của bạn và nhận đề xuất chi tiết.