

Kiếp sau của ván lạng khô
Khi veneer rời khỏi máy sấy ở độ ẩm phù hợp—thường là 8%–12% đối với gỗ lõi plywood và chặt hơn là 6%–10% đối với veneer trang trí hoặc veneer kỹ thuật—chuỗi giá trị sản xuất thực sự mới bắt đầu. Sấy chỉ là bước chuẩn bị. Một tấm ra khỏi máy sấy veneer băng lưới hoặc máy sấy veneer con lăn vẫn chỉ là gỗ mỏng. Điều xảy ra tiếp theo quyết định liệu nó trở thành vật liệu đóng gói rẻ tiền, plywood kết cấu, vật liệu mặt nội thất, hay bề mặt kiến trúc cao cấp.
Bước chế biến sâu đầu tiên là phân loại và kiểm soát khuyết tật. Các tấm gỗ đã sấy khô được xếp chồng, kiểm tra và tách theo chất lượng ngoại quan, độ dày, độ phẳng và độ đồng đều độ ẩm. Lớp veneer mặt và mặt sau—những tấm có vân sạch, màu đồng nhất và không có khuyết tật hở—được chuyển hướng cho các bề mặt lộ ra. Lớp veneer lõi có mắt gỗ, vết nứt nhỏ hoặc màu sắc biến đổi được đưa vào bên trong, nơi ngoại quan không quan trọng nhưng độ ổn định kích thước thì có. Trong các nhà máy hiện đại, việc này không còn hoàn toàn thủ công. Máy quét độ ẩm trực tuyến, máy phân loại thị giác AI và dây chuyền cắt theo chiều rộng phân loại các tấm gỗ để người vận hành xếp lớp không bao giờ phải đoán. Một tấm gỗ sấy kém sẽ thất bại ở đây; một tấm gỗ sấy tốt trở thành tài sản cao cấp.
Sau khi phân loại là công đoạn sửa chữa và ghép nối. Các dải gỗ mỏng hẹp từ máy bóc vỏ được nối thành tấm nguyên bằng phương pháp nối vát, nối ngón hoặc máy nối không dùng băng keo. Các lỗ hổng, đường sâu do mọt và vết rách mép được vá bằng bột trét gỗ phù hợp hoặc phôi vá được đục lỗ và cắm nút. Đối với các đường trang trí, các dải được ghép thành bố cục đồng bộ theo lô: ghép đối xứng, ghép trượt, ghép tỏa tròn hoặc tấm ghép theo trình tự cho sảnh khách sạn và tủ sang trọng. Gỗ veneer kỹ thuật còn tiến xa hơn—các dải nhuộm màu được tái hợp thành khối, cắt lát lại và biến thành các bề mặt “vân mịn” hoặc tái tạo đồng nhất trông như gỗ óc chó, gỗ mun hoặc gỗ tếch mà không phụ thuộc vào các khúc gỗ quý hiếm.
Sau đó là công đoạn dán keo. Ván lạng đã sấy khô được đưa qua máy tráng keo dạng trục lăn, máy phủ keo dạng màn, hoặc hệ thống dán keo đùn. Ván lạng lõi được phủ keo cả hai mặt; ván lạng mặt thường được giữ không phủ keo ở mặt lộ để tránh keo thấm qua. Keo urê-formaldehyde thường dùng cho ván ép nội thất, keo phenol-formaldehyde hoặc hệ thống WBP cho ván ép ngoại thất, ván ép hàng hải và ván ép làm cốp pha bê tông, còn keo ít formaldehyde hoặc keo loại MDI dùng cho ván xuất khẩu nhằm đáp ứng tiêu chuẩn CARB, EPA hoặc E0/E1. Liều lượng keo rất quan trọng: quá ít sẽ dẫn đến đường keo thiếu keo và bong tách lớp; quá nhiều sẽ làm tăng trọng lượng tấm ván, tăng nguy cơ formaldehyde và để lại vết keo thấm dưới lớp sơn. Một tấm ván lạng ra khỏi máy sấy với độ ẩm 10% sẽ dán keo ổn định. Một tấm có độ ẩm 4% hoặc 18% sẽ chống lại keo và làm hỏng chu kỳ ép.
Xếp lớp là công đoạn thiết kế cấu trúc. Các lớp veneer được xếp chồng sao cho các lớp liền kề chạy vuông góc 90 độ—liên kết chéo—đó chính là lý do tồn tại của ván ép. Số lớp lẻ giữ cho tấm ván cân bằng: 3 lớp cho ván nội thất nhẹ, 5 lớp và 7 lớp cho cửa và tấm kiến trúc, 9 lớp trở lên cho sàn xe tải, sàn container và kết cấu hàng hải. Veneer mặt cao cấp nằm bên ngoài; veneer tốt nhưng rẻ hơn nằm bên trong. Đối với LVL và phôi dầm, nhiều lớp mỏng được xếp chồng theo một hướng thớ để tối đa hóa độ bền uốn. Đối với tấm tường trang trí, một veneer mặt đẹp duy nhất được dán lên nền MDF, ván dăm hoặc ván ép. Nhiệm vụ của máy sấy là đảm bảo không lớp nào trong số này bị xê dịch, cong vênh hoặc nứt trong quá trình ép.
Ép nguội là bước tiếp theo. Chồng vật liệu đã được xếp lớp được đưa vào máy ép nguội ở áp suất 0,8–1,0 MPa trong 15–20 phút. Bước này giúp cố kết chồng lớp, đẩy không khí bị giữ lại ra ngoài, ngăn các lớp gỗ dịch chuyển và bắt đầu giai đoạn tạo gel của keo. Những nhà máy bỏ qua hoặc làm ép nguội vội vàng thường gặp các khe hở kiểu “dây điện thoại”, các lớp gỗ lệch nhau và hiện tượng keo tràn ra mặt trong máy ép nóng. Ép nguội ít gây chú ý nhưng có hậu quả lớn: nó biến một khối sandwich rời rạc thành một tấm ván kết cấu chắc chắn.
Ép nóng là trái tim của quy trình. Dưới 110–150°C và áp suất vài kilôgam trên mỗi xentimét vuông, nhựa nhiệt rắn liên kết ngang và khóa các lớp ván lạng thành một tấm cứng. Hệ phenolic cần nhiều nhiệt và thời gian hơn; hệ urea đóng rắn nhanh hơn nhưng chịu nước kém hơn. Thời gian ép tỷ lệ với độ dày: một tấm 18 mm có thể nằm dưới bàn ép 7–10 phút, trong khi một tấm trang trí 4 mm có thể chỉ cần vài phút. Sau khi tháo ra, các tấm quá nóng và bị ứng suất bên trong nên không thể xử lý thô bạo. Chúng được chuyển đến giàn làm nguội hoặc giá lật, nơi nhiệt dư tản đi và độ ẩm cân bằng. Cắt tỉa quá sớm ở giai đoạn này gây cong hồi và gợn mép.
Công đoạn sau ép biến tấm đã đóng rắn thành sản phẩm có thể bán được. Máy chà nhám hiệu chuẩn đai rộng đưa tấm panel về đúng độ dày—thường là ±0,3 mm đối với ván dán đã hiệu chuẩn. Máy cắt hai đầu cắt vuông thành kích thước 1220×2440 mm, 1250×2500 mm, hoặc các kích thước kiến trúc tùy chỉnh. Các trạm trét bả lấp đầy mắt gỗ và vết nứt trên bề mặt để khuyết điểm không lộ qua lớp melamine, HPL, hoặc màng phenolic. Tiếp theo là chu trình gia tăng giá trị: dán màng phủ cho cốp pha bê tông, tẩm melamine cho tủ kệ, dán HPL cho tấm panel phòng thí nghiệm và cửa hàng, phủ lót UV và sơn bóng cho bề mặt đồ nội thất, dán kín cạnh bằng sơn chống ẩm, và đóng dấu mã vạch/truy xuất nguồn gốc cho thị trường xuất khẩu.
Các kịch bản ứng dụng quyết định mức độ chế biến sâu. Đối với ván dán xây dựng, mục tiêu là tính toàn vẹn kết cấu: các lớp gỗ dán chéo, keo WBP, bề mặt được chà nhám hoặc phủ màng, mặt cốp pha bê tông tái sử dụng được. Đối với đồ nội thất và tủ kệ, lớp veneer khô chính là sản phẩm chủ đạo—gỗ sồi, óc chó, gỗ tếch, dương dăm tái tạo, hoặc bạch đàn đường mảnh—được ép lên lớp nền, chà nhám đến độ nhám 150–220, nhuộm màu, sơn bóng, và ghép đối xứng trên mặt tủ quần áo. Đối với cửa và tấm ốp tường, veneer được bố trí để đảm bảo tính liên tục của vân gỗ trên các bề mặt lớn; một hành lang khách sạn có thể cần năm mươi cánh cửa với dòng vân gỗ gần như giống hệt nhau. Đối với sàn container và thùng xe tải, veneer gỗ cứng khô được ép với nhựa phenolic thành tấm ván cực kỳ đặc, chống va đập. Đối với nội thất kiến trúc trang trí, veneer kỹ thuật được cắt, ghép, dán nền, ép, chà nhám và hoàn thiện cho đến khi trông như gỗ đặc nhưng hoạt động tốt hơn gỗ đặc.
Một ví dụ điển hình là nhà máy sản xuất tấm gỗ nội thất. Gỗ cao su hoặc gỗ dương xẻ quay được sấy khô đến độ ẩm khoảng 9%, phân loại A/B/C, vá lỗi, dán keo nhựa urê E1, xếp thành 5 lớp, ép nguội, ép nóng ở 125°C, làm nguội qua đêm, chà nhám, sau đó một lớp gỗ trang trí dày 0,5 mm—tự nhiên hoặc nhân tạo—được dán lên bề mặt trong lần ép thứ hai. Lớp ván ép nền tạo độ ổn định; lớp gỗ mặt tạo giá trị. Nếu không sấy đúng ở công đoạn trước, lớp mặt trang trí sau này sẽ bị phồng rộp, lộ lớp nền MDF, hoặc tấm gỗ bị cong vênh trong kho của khách hàng.
Một ví dụ khác là ván ép phủ phim dùng cho xây dựng. Lớp gỗ lõi cứng đã sấy khô được dán bằng nhựa phenolic, ép, làm nguội, chà nhám, rồi đưa qua máy ép phủ phim nơi giấy tẩm phenolic liên kết với cả hai mặt. Kết quả chịu được hàng chục lần đổ bê tông. Ở đây, chế biến sâu ít liên quan đến vẻ đẹp mà thiên về độ bền hóa học: keo chống nước, bề mặt kín, cạnh được niêm phong, tháo khuôn lặp lại mà không bị tách lớp.
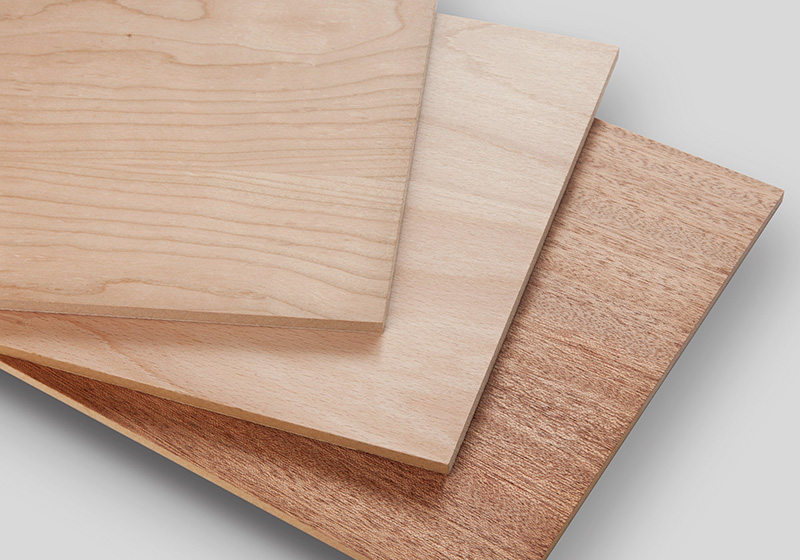
Ván lạng kỹ thuật bổ sung thêm một lớp nữa. Sau khi nhuộm và tái cấu trúc, tấm đã cắt lát được sấy nhẹ nhàng, ghép thành tấm nguyên, dán lên nền, chà nhám cẩn thận—chà nhám mạnh sẽ phá hủy bề mặt óng ánh hoặc có vân—rồi hoàn thiện bằng chất bịt kín, lớp lót và lớp phủ trên cùng. Ứng dụng trải rộng từ nội thất du thuyền và khoang hành khách hàng không đến hoàn thiện bán lẻ và ốp tường nhà ở cao cấp. Máy sấy cho phân khúc này phải nhẹ nhàng; quy trình hạ nguồn phải sạch hơn so với công việc ván ép thông thường.
Tóm lại, veneer khô không chỉ đơn thuần “trở thành ván ép.” Nó trở thành bất cứ thứ gì mà thị trường trả tiền cho. Gỗ lõi trở thành kết cấu vô hình. Gỗ mặt trở thành lý do khiến người mua chọn tủ này thay vì tủ khác. Veneer kỹ thuật trở thành bản sắc thương hiệu cho khách sạn, văn phòng và nhà ở cao cấp. Sửa chữa, ghép nối, dán keo, xếp lớp ngang, ép nguội, ép nóng, hiệu chỉnh, cắt viền, phủ bề mặt, hoàn thiện và phân loại là những công đoạn biến một dải gỗ mỏng manh thành một tấm ván kỹ thuật với độ bền có thể dự đoán, kích thước ổn định và giá trị thương mại thực sự.
Đối với các nhà cung cấp thiết bị, bài học rất rõ ràng: máy sấy veneer không bao giờ nên được bán như một cỗ máy đơn lẻ. Nó là quân cờ domino đầu tiên. Nếu tấm ván rời khỏi máy sấy với độ ẩm đồng đều, hình học phẳng và bề mặt không bị hư hại, thì mọi máy ở công đoạn sau—máy trải keo, máy ghép, máy ép nguội, máy ép nóng, máy chà nhám, máy dán phủ—đều chạy tốt hơn. Nếu nó rời khỏi máy sấy quá khô, quá ẩm hoặc quá cong, cả nhà máy phải trả giá ở công đoạn sau: nhiều miếng vá hơn, nhiều keo hơn, nhiều sản phẩm bị loại hơn, nhiều khiếu nại hơn. Sấy chuẩn bị gỗ; gia công sâu tạo ra sản phẩm; ứng dụng quyết định giá.
Đó là lý do Shine Machinery luôn nhắc khách hàng: đừng chỉ hỏi “máy sấy có thể chạy nhanh đến mức nào.” Hãy hỏi “tấm veneer này sẽ trở thành gì?” Một mặt veneer óc chó kỹ thuật dày 0,4 mm cho một khách sạn ở Dubai không giống như một lõi gỗ cao su dày 2,5 mm cho một nhà máy ván ép xây dựng ở Trung Quốc. Cùng một từ—veneer—nhưng hành trình sau máy sấy rất khác nhau.
Từ máy bóc ván đến tấm ván, tấm gỗ đã sấy khô không còn chỉ là gỗ. Nó là hàng tồn kho, kết cấu, bề mặt, thương hiệu và lợi nhuận—tất cả cùng một lúc. Máy sấy quyết định giới hạn tối đa; chế biến sâu quyết định mức độ nhà máy tiến gần đến giới hạn đó.