

Tại sao độ ẩm của lớp phủ lại thay đổi
Ít có vấn đề chất lượng nào khiến người vận hành máy bóc gỗ veneer bực bội hơn độ ẩm cuối cùng không đồng đều. Một chồng ra lò ở 8%, chồng tiếp theo ở 15%. Trong cùng một tấm, các mép cảm thấy khô ráo trong khi phần giữa vẫn còn ẩm. Khách hàng phàn nàn. Năng suất máy ép keo giảm. Và không ai chắc chắn chính xác quy trình đã hỏng ở đâu.
Bài viết này phân tích từng nguyên nhân chính gây ra độ ẩm veneer không đồng đều sau khi sấy — từ lỗi thiết bị và cài đặt quy trình đến sự biến đổi của nguyên liệu thô và lỗi của người vận hành — và cung cấp cho bạn một danh sách kiểm tra thực tế để nhanh chóng tìm ra và khắc phục vấn đề thực sự.
1. Thiết bị: nơi khởi nguồn của hầu hết các rắc rối
Nếu máy sấy của bạn hoạt động tốt về mặt cơ khí, sự biến đổi độ ẩm thường có thể kiểm soát được. Khi phần cứng bắt đầu trôi, việc sấy không đồng đều sẽ nhanh chóng theo sau.
Ống phun khí bị tắc hoặc biến dạng.Đây là nguyên nhân số một ở hầu hết các công trường. Không khí nóng thoát ra khỏi máy sấy qua các hàng lỗ nhỏ hoặc khe dọc theo mặt trên và mặt dưới của ống dẫn. Qua nhiều tuần vận hành, dăm gỗ, mảnh vỏ cây và sương nhựa tích tụ và bít một số lỗ đó. Nếu 10% hoặc nhiều hơn số lỗ trên một đoạn bị bít, tấm ván mỏng đi qua bên dưới đoạn đó đơn giản là không nhận đủ nhiệt. Kết quả: một vệt ướt rõ ràng chạy dọc theo tấm. Các ống dẫn bị cong vênh do chu kỳ nhiệt làm vấn đề trầm trọng hơn bằng cách thay đổi khe hở giữa ống dẫn và tấm ván mỏng.
Luồng khí không cân bằng trái-phải.Máy sấy có quạt gắn bên hông dựa vào thiết kế ống dẫn đối xứng và cài đặt van điều tiết cân bằng. Nếu một van điều tiết bị đóng một phần, một quạt bị mòn, hoặc một bên của tủ bị rò rỉ khí, một bên của tấm ván mỏng sẽ khô hơn bên kia. Thường thấy độ ẩm chênh lệch 3%–5% giữa mép trái và mép phải khi điều này xảy ra.
Sự thay đổi chiều cao của con lăn hoặc băng lưới.Con lăn truyền động bị mòn không đều. Vòng bi bị võng. Dây đai lưới bị giãn và lệch tâm. Khi một bên ván mỏng tiến gần ống dẫn phía trên hơn, bên đó bị thổi nhiều nhiệt hơn và khô nhanh hơn. Bên còn lại, nằm xa nguồn nhiệt hơn, vẫn còn ẩm. Độ lệch chiều cao chỉ 10 mm có thể gây ra chênh lệch độ ẩm đo được.
Lớp cách nhiệt bị hỏng hoặc gioăng bị hở.Nhiệt thoát ra qua các tấm bị hỏng, gioăng cửa bị mòn và cửa bảo trì mở. Khu vực gần chỗ rò rỉ mát hơn, và ván mỏng đi qua vùng đó khô chậm hơn. Theo thời gian, tác động tích lũy vì hệ thống điều khiển cố bù bằng cách tăng nhiệt độ tổng thể — điều này lại làm khô quá mức các tấm trong vùng nóng.
Độ trôi cảm biến.Cặp nhiệt điện và RTD bị trôi theo thời gian. Nếu cảm biến đọc thấp hơn 10°C, hệ thống điều khiển sẽ tưởng khu vực đang ở điểm đặt trong khi thực tế đang gia nhiệt thiếu. Tệ hơn, nhiều máy sấy chỉ đo nhiệt độ ở đường tâm của buồng. Nhiệt độ ở mép — thường thấp hơn 5°C–15°C — hoàn toàn không được bộ điều khiển nhìn thấy.
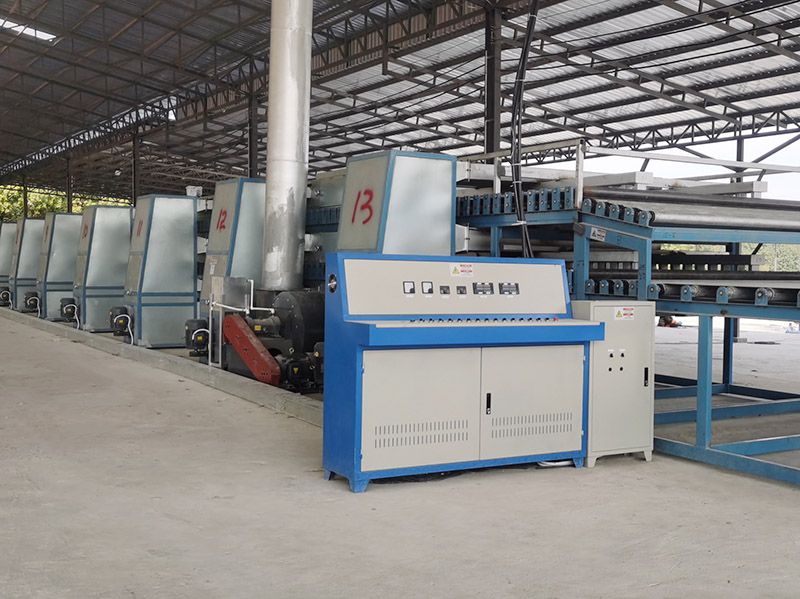
2. Cài đặt quy trình: khi máy hoạt động tốt nhưng công thức bị sai
Đôi khi mọi bộ phận đều hoạt động hoàn hảo mà bạn vẫn gặp sự biến thiên — vì các thông số không đúng với thứ bạn đang chạy.
Tốc độ dây chuyền quá nhanh. Đây là lỗi phổ biến nhất do áp lực sản xuất gây ra. Khi bạn đẩy VFD vượt quá thời gian lưu thiết kế, ván lạng dày sẽ ra khỏi máy sấy với lõi còn ướt. Các tấm mỏng có thể ổn, nhưng bất kỳ tấm nào dày trên 2,5 mm sẽ có gradient độ ẩm xuyên qua chiều dày. Cách khắc phục không phức tạp: giảm tốc độ hoặc thêm tầng sấy.
Không phân vùng nhiệt độ.Máy sấy một vùng giá rẻ buộc bạn phải chọn một nhiệt độ cho toàn bộ buồng sấy. Điều đó có nghĩa là bạn luôn phải đánh đổi giữa việc làm khô quá mức bề mặt và làm khô chưa đủ phần lõi. Máy sấy đa vùng đúng chuẩn sử dụng vùng gia nhiệt sơ bộ (80–100°C), vùng sấy chính (120–160°C) và vùng làm nguội (dưới 40°C). Không có gradient này, nước không thể thoát ra khỏi sợi một cách có trật tự.
Cài đặt sai sau khi thay đổi độ dày.Chuyển từ ván lạng 1,7 mm sang 3,0 mm mà không điều chỉnh tốc độ hoặc nhiệt độ là tự chuốc rắc rối. Vật liệu mỏng khô chỉ trong một phần nhỏ thời gian. Chạy vật liệu dày với cài đặt dành cho vật liệu mỏng thì ra thành phẩm ướt. Chạy vật liệu mỏng với cài đặt dành cho vật liệu dày thì ra thành phẩm giòn và bị sấy quá khô. Mỗi độ dày cần có công thức riêng.
Độ ẩm mục tiêu đặt quá thấp. Đuổi theo độ ẩm cuối cùng (MC) 6% khi định mức của nhà máy bạn là 10%–12% buộc máy sấy phải chạy lâu hơn và nóng hơn. Ván mỏng đạt 4% trong khi ván dày vẫn đang tăng. Độ phân tán mở rộng. Hãy đặt mục tiêu thực tế cho sản phẩm và khí hậu của bạn, rồi giữ vững mục tiêu đó.
3. Nguyên liệu thô: biến số bạn không thể kiểm soát nhưng phải quản lý
Độ phân tán độ ẩm ban đầu. Ván lạng mới bóc từ cùng một khúc gỗ có thể dao động từ 50% ở đầu nhỏ đến 75% ở gốc. Các lớp ngoài cắt sớm hơn trong khúc gỗ ẩm hơn các lớp trong. Nếu bạn nạp tất cả vào máy sấy mà không phân loại, những tấm ẩm nhất sẽ không bao giờ khô đến mục tiêu trong một lần sấy. Cách khắc phục đáng tin cậy duy nhất là phân loại ván lạng theo độ ẩm ban đầu gần đúng và sấy riêng từng loại.
Loài gỗ hỗn hợp. Dương, thông, cao su, bạch đàn và bạch dương đều khô với tốc độ khác nhau. Dương khô nhanh gần gấp đôi bạch đàn ở cùng nhiệt độ. Trộn các loài gỗ trong một mẻ sấy đảm bảo một số tấm sẽ bị sấy quá khô trong khi những tấm khác vẫn còn ẩm.
Độ dày không đồng đều trong một tấm ván. Dao mòn, thanh áp lực lệch và cài đặt máy tiện không ổn định tạo ra ván lạng có độ dày chênh lệch 0,3–0,5 mm trên chiều rộng. Các phần mỏng khô trước và tiếp tục hấp thụ nhiệt trong khi các phần dày vẫn đang thoát ẩm. Kết quả là một tấm ván cảm giác khô ở mép và ẩm ở giữa.
Ván lạng bị cong hoặc gấp. Những tấm ván đi vào máy sấy bị gợn sóng, cong hoặc gấp tạo ra các khe hở không khí. Các điểm cao nằm gần ống dẫn và bị cháy xém. Các điểm thấp và nếp gấp gần như không có luồng khí và vẫn ẩm. Một bộ xếp chồng hoặc làm phẳng tự động ở đầu vào giúp ích, nhưng giải pháp thực sự là bảo trì máy tiện tốt hơn và sấy ngay sau khi bóc.
4. Lỗi của người vận hành: những điều đơn giản làm hỏng thiết bị tốt
Xếp tải lệch tâm. Nếu tấm ván đi vào máy sấy bị lệch sang trái hoặc phải, một mép sẽ gần ống dẫn phía gần hơn. Mép đó bị sấy quá khô; mép xa bị sấy chưa đủ khô. Hãy huấn luyện người vận hành căn giữa mọi tấm ván, hoặc lắp đặt thanh dẫn cơ học ở đầu vào.
Cấp hai tấm cùng lúc.Thỉnh thoảng hai tấm xếp chồng lên nhau lọt qua khi cấp liệu thủ công. Tấm trên khô khá tốt; tấm dưới bị tấm trên che kín và ra lò với độ ẩm trên 20%. Máy cấp liệu tự động có cảm biến quang học loại bỏ phần lớn vấn đề này, nhưng các dây chuyền thủ công cần người vận hành cảnh giác.
Khoảng cách không đều.Khoảng trống giữa các tấm thay đổi từ 50 mm đến 500 mm gây phân phối luồng khí không đều trong buồng sấy. Các đoạn dày đặc chặn không khí nóng đến các tấm phía sau. Khoảng cách nhất quán — hoặc tốt hơn nữa là cấp liệu liên tục — giữ luồng khí ổn định.
Không vệ sinh định kỳ.Ống dẫn, kênh hồi khí và bề mặt bộ trao đổi nhiệt tích tụ bụi và mảnh vụn. Sau vài tuần, luồng khí giảm rõ rệt. Độ ẩm tăng dần và độ phân tán mở rộng. Lịch vệ sinh hàng tuần ngăn chặn hoàn toàn vấn đề này.
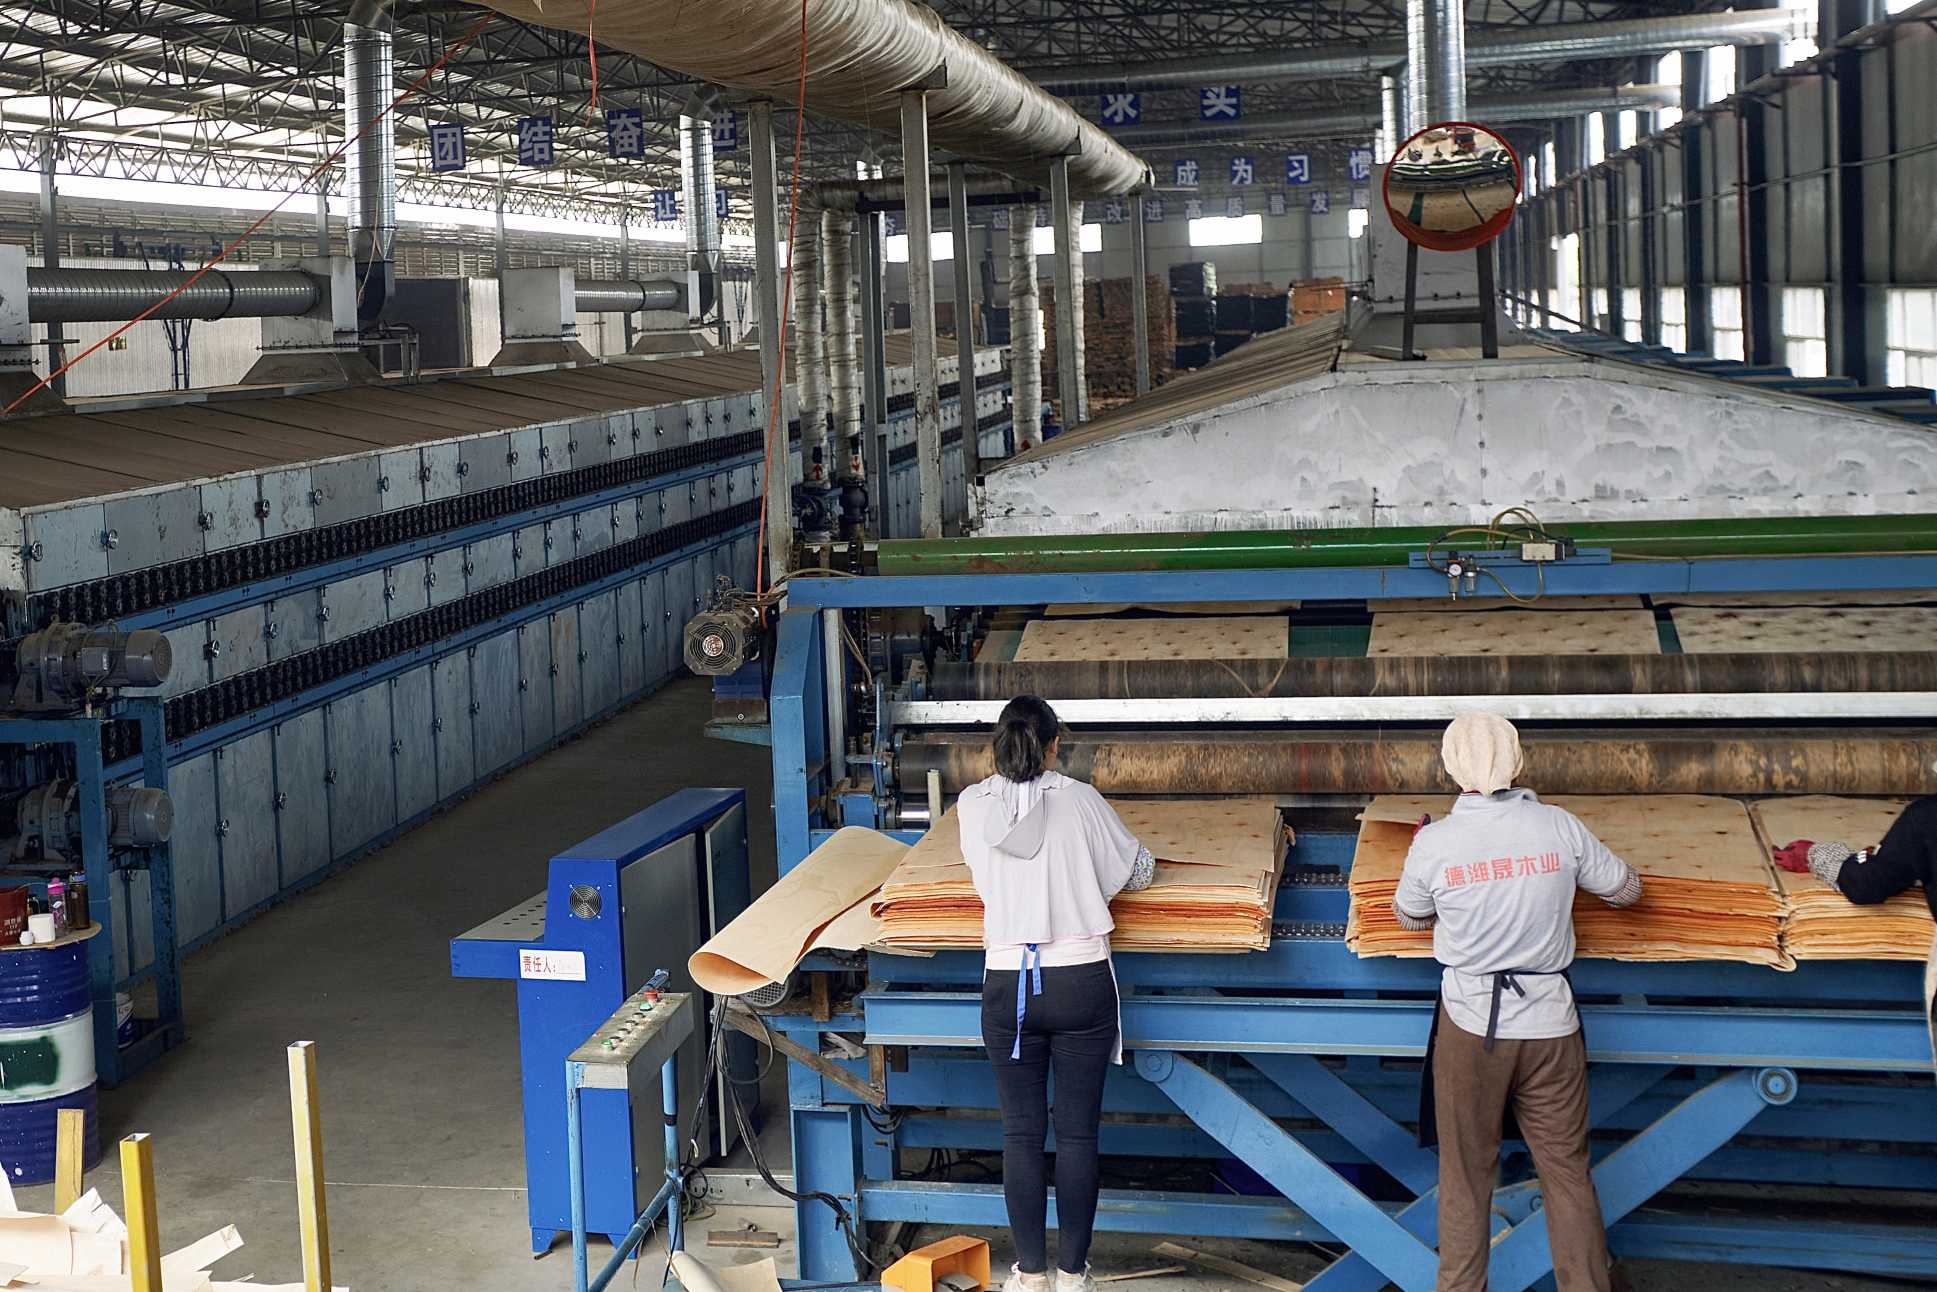
5. Môi trường: yếu tố vô hình
Độ ẩm xưởng cao.Trong mùa gió mùa hoặc ở các vị trí ven biển, độ ẩm tương đối của môi trường trên 80% khiến ván lạng nóng ra khỏi máy sấy tái hấp thụ ẩm trong vòng vài phút. Độ ẩm của bề mặt có thể tăng 2%–3% trước khi xếp chồng và bọc lại. Khu vực làm mát khử ẩm hoặc bọc ngay tại đầu ra sẽ giải quyết vấn đề này.
Không khí lạnh xâm nhập tại đầu vào.Các dải rèm bị thiếu hoặc rách ở đầu nạp liệu khiến không khí lạnh, ẩm tràn vào. Ván lạng tươi đi qua khu vực đó mất nhiệt từ bề mặt, làm chậm quá trình di chuyển ẩm ban đầu. Hãy thay rèm thường xuyên.
Xếp chồng khi còn nóng.Các tấm ra khỏi máy ở nhiệt độ trên 50°C và được xếp chồng ngay lập tức sẽ phân phối lại độ ẩm bên trong về phía trung tâm của chồng ván. Các tấm bên ngoài nguội đi và khô thêm; các tấm bên trong bị ẩm lại. Luôn làm nguội xuống dưới 40°C trước khi xếp chồng, hoặc sử dụng bộ phận làm mát bằng không khí cưỡng bức.
6. Danh sách kiểm tra chẩn đoán nhanh
Khi độ ẩm biến động xuất hiện trên sàn, hãy kiểm tra sáu mục này theo thứ tự:
Đo vận tốc không khí tại mặt ống gió.Đi bộ dọc toàn bộ chiều rộng với một máy đo gió. Sai lệch trên ±15% nghĩa là bạn có tắc nghẽn hoặc vấn đề quạt.
Kiểm tra trực quan các lỗ ống gió.Mở các cửa truy cập. Nếu hơn 10% bị tắc, hãy lên lịch vệ sinh ngay lập tức.
Kiểm tra chiều cao con lăn hoặc dây đai.Sử dụng thước thẳng và thước thủy. Bất kỳ đoạn nào lệch khỏi mặt phẳng hơn 5 mm đều cần điều chỉnh.
Xác minh cảm biến.So sánh nhiệt độ vùng hiển thị với nhiệt kế hồng ngoại cầm tay tại cùng vị trí.
Kiểm tra độ ẩm (MC) của veneer đầu vào.Lấy mẫu ngẫu nhiên 10 tấm. Nếu độ ẩm ban đầu thay đổi hơn 15%, bạn cần phân loại trước khi sấy.
Theo dõi đầu vào.Đứng ở đầu nạp liệu trong 10 phút. Mỗi tấm có được căn giữa không? Khoảng cách có đồng đều không? Có tấm nào bị dính đôi lọt qua không?
7. Kết luận
Độ ẩm ván mỏng không đồng đều hiếm khi chỉ do một sự cố nghiêm trọng duy nhất. Thường thì đó là sự mất cân bằng luồng khí cộng với sự biến động của nguyên liệu đầu vào cộng với một thiết lập quy trình không còn phù hợp với những gì bạn đang chạyTrước tiên hãy khắc phục luồng khí — điều đó giải quyết 70% các trường hợp. Sau đó phân loại ván lạng đầu vào theo độ dày và độ ẩm ước tính. Cuối cùng, thiết lập công thức tốc độ và nhiệt độ phù hợp cho từng loại sản phẩm.
Tại Shine Machinery, máy sấy của chúng tôi được thiết kế dựa trên kiểm soát nhiệt độ theo vùng, luồng khí đối xứng cân bằng và điều chỉnh tốc độ bằng biến tần, đặc biệt nhằm giảm thiểu sự phân tán độ ẩm. Khi chúng tôi thiết kế dây chuyền cho nhà máy của bạn, chúng tôi tính đến hỗn hợp loài gỗ, phạm vi độ dày và khí hậu địa phương để thiết bị sẵn sàng duy trì độ biến thiên độ ẩm ±1,5% ngay từ ngày đầu tiên.
Hãy gửi cho chúng tôi thông số kỹ thuật ván lạng điển hình của bạn và mô tả vấn đề độ ẩm hiện tại. Chúng tôi sẽ cho bạn biết đó là vấn đề thiết bị, vấn đề quy trình hay vấn đề nguyên liệu — và chính xác những gì cần thay đổi.