

Cách Chọn Máy Sấy Ván Mỏng Phù Hợp
Việc lựa chọn máy sấy ván lạng phù hợp là một trong những quyết định quan trọng nhất mà nhà sản xuất ván ép hoặc ván lạng sẽ đưa ra. Đây không chỉ đơn thuần là vấn đề so sánh giá cả hay danh tiếng thương hiệu; mà là một quá trình kết hợp các đặc điểm cụ thể của loại gỗ, khối lượng sản xuất và nguồn năng lượng sẵn có với cấu hình máy phù hợp. Một lựa chọn sai lầm có thể dẫn đến nhiều năm tốc độ dây chuyền không tối ưu, tiêu hao nhiên liệu quá mức và độ phẳng của ván lạng không đạt yêu cầu. Ngược lại, một máy sấy gỗ ván lạng được lựa chọn phù hợp sẽ trở thành trái tim của một hoạt động sản xuất có lợi nhuận, mang lại độ ẩm ổn định, giảm thiểu khuyết tật và kiểm soát chi phí năng lượng. Bài viết này phác thảo một khuôn khổ ra quyết định gồm sáu bước để hướng dẫn các nhà sản xuất trong quá trình lựa chọn, đảm bảo rằng mọi khoản đầu tư đều phù hợp với nhu cầu sản xuất thực tế.
Bước đầu tiên và quan trọng nhất là xác định loại vật liệu cần sấy. Loại gỗ quyết định mọi yếu tố khác. Gỗ mềm như thông và vân sam, với mật độ thường từ 0,4 đến 0,5 g/cm³, là loại dễ sấy nhất nhờ cấu trúc tế bào mở và khả năng di chuyển ẩm nhanh. Đối với các loại gỗ này, có thể sử dụng máy sấy băng lưới hoặc máy sấy veneer dạng con lăn, tuy nhiên máy sấy băng lưới mang lại khả năng bảo vệ bề mặt tốt hơn. Gỗ cứng mật độ thấp như cây dương cũng khô tương đối dễ dàng nhưng dễ bị cong vênh nếu tiếp xúc với nhiệt độ cao quá nhanh, do đó máy sấy băng lưới là lựa chọn ưu tiên. Các loại gỗ mật độ trung bình có chứa nhựa, như gỗ cao su, yêu cầu máy sấy con lăn với buồng sấy dài hơn và kiểm soát nhiệt độ cẩn thận trong khoảng 140°C đến 155°C để tránh chảy nhựa. Gỗ cứng mật độ cao như bạch dương, sồi và sồi đỏ là loại khó sấy nhất; chúng đòi hỏi máy sấy con lăn có vùng sấy kéo dài và tốc độ băng chuyền chậm hơn để tránh hiện tượng cứng bề mặt và nứt bên trong. Theo nguyên tắc chung, veneer mỏng hơn 2,0 mm nên được xử lý trên máy sấy băng lưới, trong khi veneer dày hơn 1,5 mm phù hợp hơn với máy sấy veneer dạng con lăn. Trong phạm vi chồng lấn, quyết định phụ thuộc vào yêu cầu chất lượng bề mặt—băng lưới cho bề mặt hoàn hảo, không có vết lõm; con lăn cho độ bền và hiệu ứng làm phẳng nhẹ.
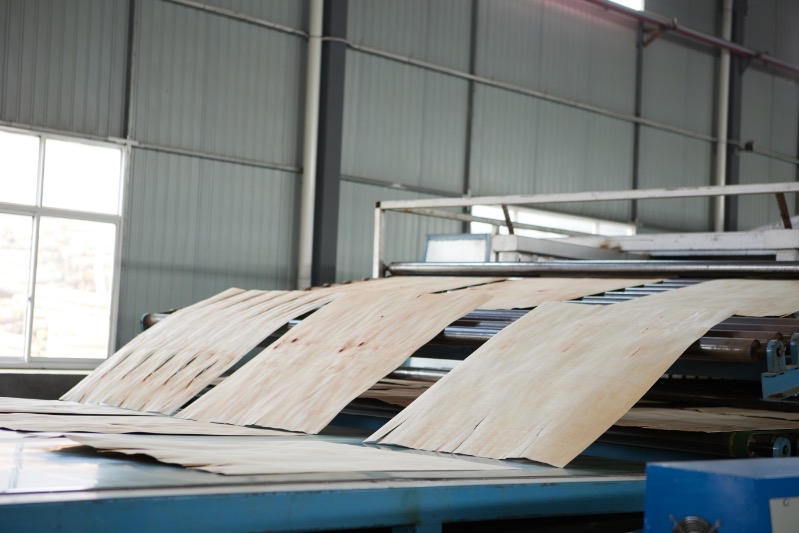
Sau khi đã xác định loài gỗ và độ dày lớp veneer, bước tiếp theo là xác định công suất sản xuất cần thiết. Con số này được dùng để tính toán chiều dài và số tầng cần thiết cho máy sấy veneer gỗ. Một công thức ước tính thô sẽ xem xét tốc độ dây chuyền, kích thước tấm, độ dày và hệ số thu hồi. Ví dụ, một máy sấy con lăn hai tầng dài 56 mét hoạt động trong 22 giờ có thể sản xuất 100 đến 110 mét khối veneer gỗ cao su, tương đương tốc độ dây chuyền khoảng 3 đến 3,5 mét mỗi phút. Các nhà máy nhỏ sản xuất 30 đến 50 mét khối mỗi ngày có thể chỉ cần một máy một tầng dài 32 đến 42 mét. Các cơ sở quy mô vừa nhắm đến 80 đến 120 mét khối mỗi ngày, như cơ sở lắp đặt tại Pu'er, thường chọn mẫu hai tầng dài 48 đến 56 mét. Các nhà máy lớn vượt quá 150 mét khối mỗi ngày thường cần hai đến ba tầng với chiều dài 60 đến 72 mét hoặc hai dây chuyền song song. Luôn là khôn ngoan khi thêm 20% đến 30% dự phòng để đáp ứng việc mở rộng trong tương lai. Số ca làm việc mỗi ngày cũng quan trọng; chỉ hoạt động liên tục mới biện minh cho việc đầu tư vào các buồng sấy dài hơn.
Bước thứ ba liên quan đến việc lựa chọn nguồn nhiệt, yếu tố này ảnh hưởng trực tiếp đến chi phí vận hành. Đầu đốt sinh khối, đặc biệt là loại sử dụng phế thải gỗ, là lựa chọn kinh tế nhất ở những khu vực có nhiều phế liệu gỗ như Đông Nam Á, Nam Mỹ và miền nam Trung Quốc. Một tổ máy sinh khối 10 tấn, như được sử dụng trong dự án Vân Nam, cung cấp nhiệt ổn định nhưng cần có cơ chế làm sạch để ngăn ngừa tích tụ nhựa đường. Khí đốt tự nhiên mang lại quá trình đốt cháy sạch và kiểm soát nhiệt độ chính xác, lý tưởng cho các khu vực có quy định môi trường nghiêm ngặt, mặc dù chi phí nhiên liệu cao hơn sinh khối. Hệ thống dầu tải nhiệt phù hợp với các nhà máy có sẵn cơ sở hạ tầng nồi hơi, trong khi hơi nước phổ biến trong các dự án cải tạo nhưng bị hạn chế bởi áp suất và tốc độ gia nhiệt chậm. Sưởi điện thường chỉ dành cho các dây chuyền thử nghiệm nhỏ do chi phí năng lượng quá cao. Đối với các loại gỗ có nhựa như gỗ cao su và gỗ thông, cả sinh khối và khí đốt đều hoạt động tốt, nhưng hệ thống đốt phải bao gồm tính năng loại bỏ tro hoặc nhựa đường để bảo vệ bộ trao đổi nhiệt.
Mức độ tự động hóa là yếu tố cân nhắc thứ tư và cần được triển khai theo từng giai đoạn phù hợp với ngân sách. Một máy sấy ván lạng cơ bản có thể có cấp liệu thủ công, điều khiển nhiệt độ cơ học và không có cảm biến – phù hợp với các xưởng nhỏ có vốn rất thấp. Cấu hình tiêu chuẩn, được khuyến nghị cao, bổ sung thêm cấp liệu tự động, PLC, cảm biến nhiệt độ và độ ẩm, cùng quạt biến tần. Thiết lập này đảm bảo độ ẩm ổn định và giảm thiểu sai sót của con người. Phiên bản thông minh tích hợp tất cả các tính năng trên cùng với liên kết phân loại bằng thị giác, thiết bị thu hồi nhiệt và giám sát từ xa qua IoT. Những tính năng tiên tiến này rất cần thiết cho sản xuất định hướng xuất khẩu và ván ép cao cấp, nơi chi phí nhân công cao. Mặc dù là tùy chọn, hệ thống thu hồi nhiệt và cảm biến thường tự hoàn vốn trong vòng 6 đến 12 tháng nhờ tiết kiệm nhiên liệu, khiến chúng trở thành sự bổ sung thông minh ngay cả đối với ngân sách tầm trung.
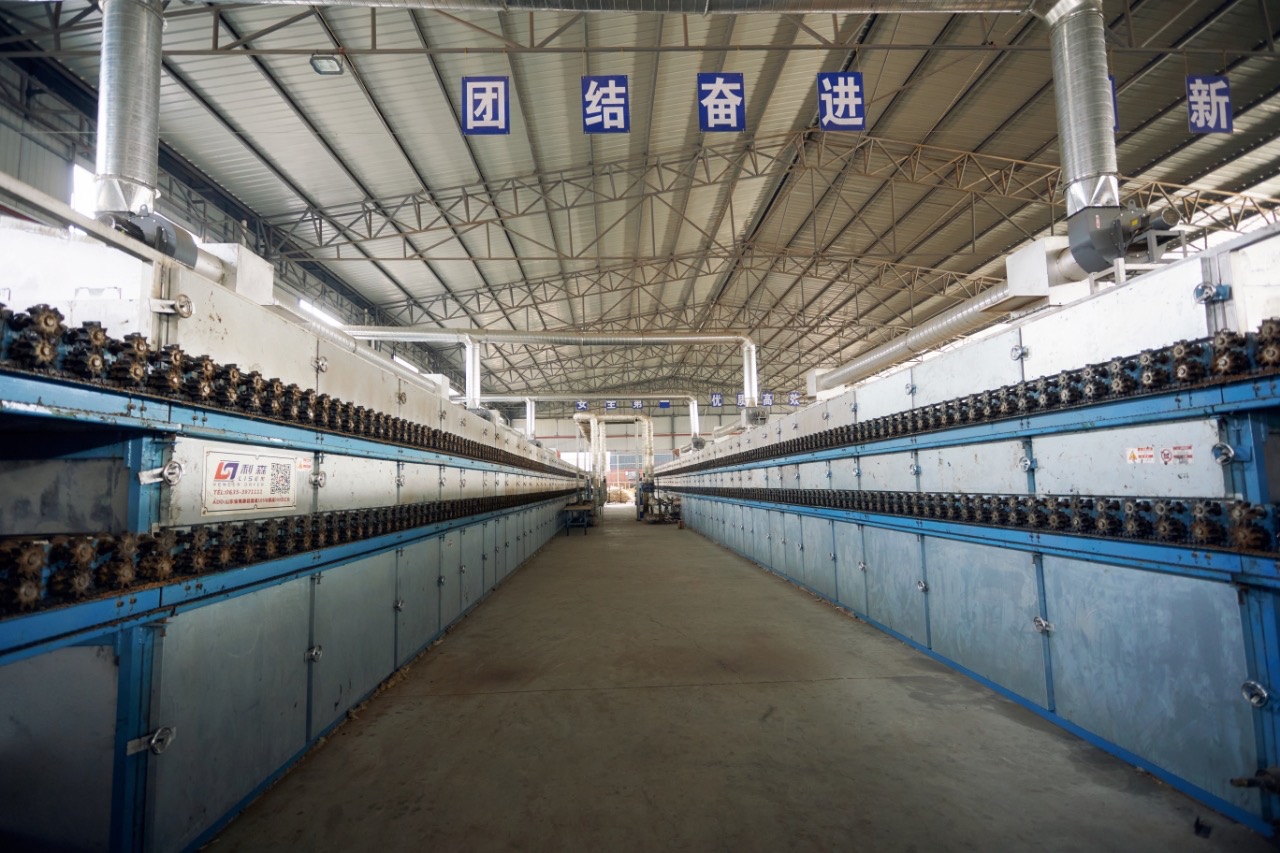
Thứ năm, các nhà sản xuất phải xác minh các thông số phần cứng quan trọng bất kể nhà cung cấp là ai. Lớp cách nhiệt nên sử dụng chăn sợi aluminosilicat với mật độ từ 80 đến 100 kg/m³ và tổng độ dày ít nhất 50 mm, áp dụng tương tự cho cửa. Con lăn hoặc băng lưới phải được làm bằng thép không gỉ 304, với con lăn được cân bằng động. Quạt nên là loại ly tâm chịu nhiệt độ cao được đánh giá trên 180°C và được điều khiển bằng biến tần. Đầu đốt phải là loại điều chỉnh thay vì loại bật-tắt để điều chỉnh nhiệt chính xác. Hệ thống điều khiển nên dựa trên PLC với màn hình cảm ứng HMI, tránh hệ thống dây relay lỗi thời. Các tính năng an toàn bao gồm cảnh báo quá nhiệt, phát hiện tia lửa, mạch dừng khẩn cấp và cửa truy cập liên động là không thể thương lượng.
Bước cuối cùng và thường bị bỏ qua nhất là yêu cầu nhà cung cấp chạy thử nghiệm. Các nhà sản xuất nên gửi ba đến năm tấm ván mỏng ướt đại diện, được dán nhãn rõ ràng ghi loài gỗ, độ dày và độ ẩm ban đầu, đến nhà sản xuất thiết bị. Sau đó, nhà cung cấp nên thử nghiệm chúng trên máy sấy ván mỏng gỗ thực tế hoặc mô hình tương đương, cung cấp đường cong sấy, phân bố độ ẩm cuối cùng và ảnh chụp độ phẳng của ván mỏng. So sánh dữ liệu thử nghiệm thực tế từ hai hoặc ba nhà cung cấp đáng tin cậy hơn nhiều so với việc đánh giá các tuyên bố trong tài liệu quảng cáo. Nhiều nhà sản xuất quảng cáo công suất 120 mét khối mỗi 24 giờ, nhưng sản lượng thực tế có thể giảm xuống 80 mét khối do khả năng thích ứng loài gỗ kém hoặc phân bố khí nóng không đều. Chạy thử nghiệm loại bỏ những điều không chắc chắn như vậy trước khi mua.
Tóm lại, việc lựa chọn máy sấy veneer lý tưởng tuân theo một trình tự rõ ràng: xác định loại gỗ và độ dày để chọn giữa thiết kế băng lưới và con lăn; tính toán công suất hàng ngày để xác định chiều dài và số tầng; chọn nguồn nhiệt dựa trên chi phí năng lượng địa phương; tự động hóa theo từng giai đoạn phù hợp với ngân sách; chốt thông số kỹ thuật phần cứng trong hợp đồng; và luôn kiểm chứng bằng một đợt chạy thử. Bằng cách tuân thủ khuôn khổ này, các nhà sản xuất có thể tránh được những sai lầm tốn kém và đảm bảo một dây chuyền sấy mang lại chất lượng, hiệu quả và giá trị lâu dài. Máy sấy gỗ veneer phù hợp không chỉ là một giao dịch mua sắm—mà còn là một tài sản chiến lược sẽ định hình khả năng cạnh tranh của nhà máy trong nhiều năm tới.