

Cách chọn máy sấy ván mỏng phù hợp
Việc lựa chọn đúng máy sấy veneer là một trong những quyết định có hậu quả lớn nhất mà chủ xưởng gỗ dán hoặc veneer phải đưa ra. Đây không phải là một giao dịch mua hàng hóa đơn thuần nơi giá thấp nhất thắng. Máy sấy sai sẽ khiến nhà máy rơi vào tình trạng nứt cạnh kinh niên, độ ẩm không đồng đều, tiêu thụ nhiên liệu quá mức và khách hàng từ chối sản phẩm mà không có bất kỳ điều chỉnh máy ép nhiệt nào có thể khắc phục. Máy sấy veneer gỗ đúng, phù hợp với loài gỗ của nhà máy, phạm vi độ dày, sản lượng hàng ngày và cấp sản phẩm đầu ra, sẽ trở thành động cơ lợi nhuận tự hoàn vốn trong vài tháng. Bài viết này trình bày khung quyết định bảy bước mà Shine Machinery sử dụng khi tư vấn cho khách hàng ở Đông Nam Á, Châu Phi và Nam Mỹ về việc lựa chọn máy sấy.
Bước một là tính toán nhu cầu sản xuất thực tế. Nhiều người mua bắt đầu bằng câu “Tôi cần một máy sấy 60 mét khối mỗi ngày” mà không nói rõ thể tích đó là ván mỏng ướt hay ván mỏng khô, một ca hay ba ca, hoặc độ ẩm ban đầu của gỗ tròn là bao nhiêu. Những chi tiết này thay đổi mọi thứ. Trong điều kiện nhiệt đới, ván mỏng mới bóc có thể có độ ẩm từ 60% đến 100%, đôi khi vượt quá 120% vào mùa mưa. Dữ liệu ngành cho thấy sấy một mét khối ván mỏng ướt tiêu thụ khoảng 400.000 kcal nhiệt. Một nhà máy hướng tới 60 mét khối mỗi ngày theo lịch hai ca 20 giờ cần xử lý khoảng 3 mét khối mỗi giờ, tương đương khoảng 1.200.000 kcal mỗi giờ tải nhiệt. Tính đến hiệu suất nhiệt 75% và biên an toàn 20% đến 30%, đầu đốt và buồng sấy phải được thiết kế cho khoảng 1.600.000 kcal mỗi giờ hoặc cao hơn. Báo giá máy sấy dựa trên công suất mét khối khô mà không xác nhận số ca, độ ẩm ban đầu và điều kiện thời tiết là công thức dẫn đến tình trạng thiếu công suất triền miên. Máy sấy ván mỏng gỗ phải được thiết kế cho đầu vào ướt trong trường hợp xấu nhất, không phải đầu ra khô trong trường hợp tốt nhất.
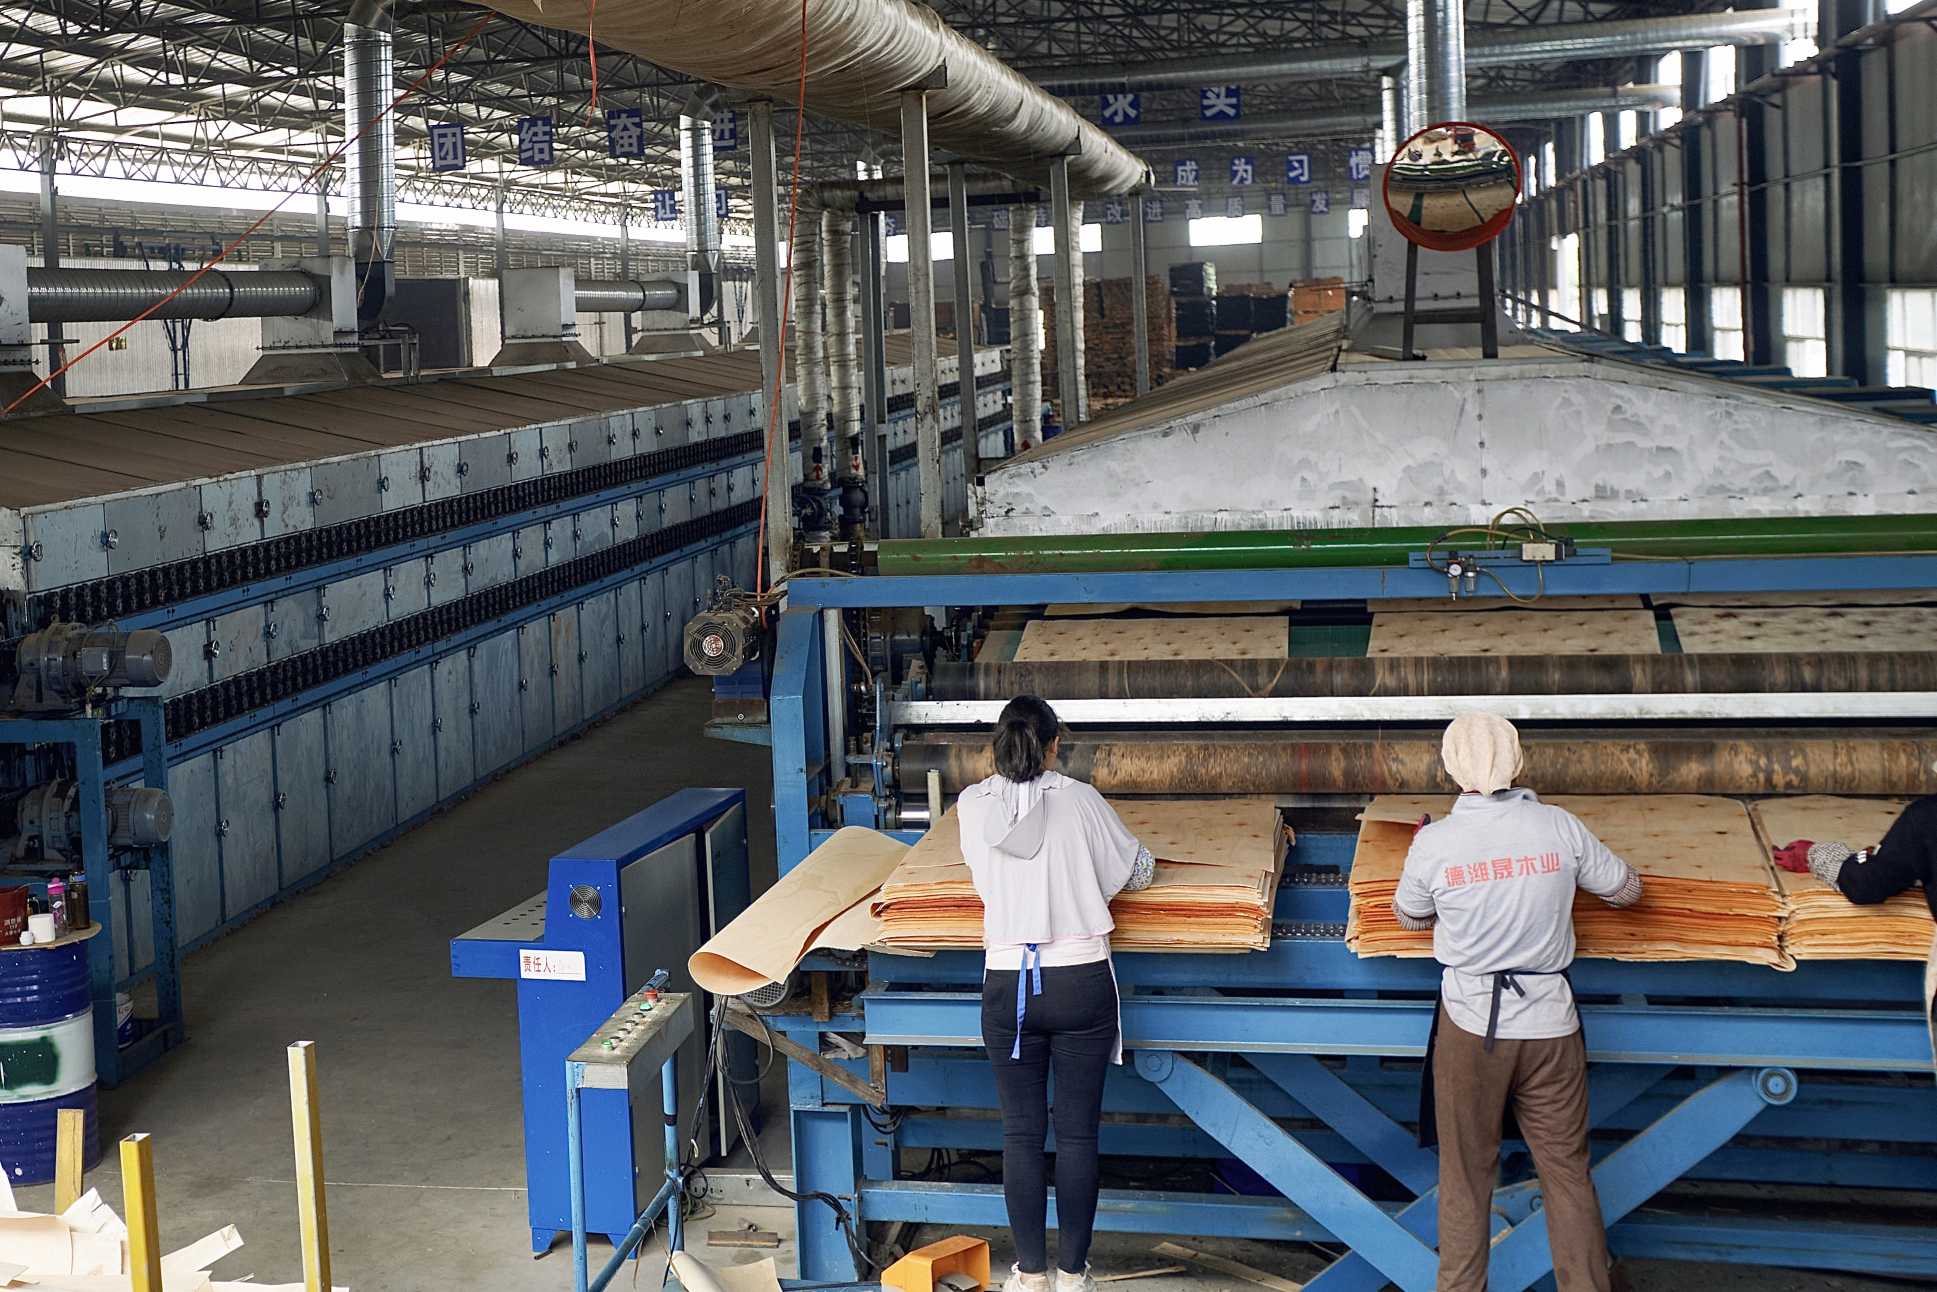
Bước hai là chọn loại máy dựa trên độ dày ván lạng và mục đích sử dụng cuối cùng. Đây là nơi xảy ra nhiều sai lầm hơn bất kỳ chỗ nào khác. Máy sấy lưới băng tải và máy sấy trục lăn không thể thay thế cho nhau. Máy sấy ván lạng lưới băng tải hỗ trợ hoàn toàn ván lạng trang trí mỏng từ 0,3 mm đến 1,5 mm, ngăn ngừa cong vênh, cuộn mép và lõm bề mặt. Chúng là bắt buộc đối với ván lạng kỹ thuật, óc chó tái tạo và lớp mặt cấp khách sạn. Máy sấy trục lăn sử dụng trục thép gia nhiệt để làm phẳng và vận chuyển tấm từ 1,2 mm đến 5,0 mm. Chúng nhanh hơn, rẻ hơn và lý tưởng cho lõi gỗ dán và ván lạng mặt sau ở các loài như dương, cao su, bạch đàn và Falcata. Cố gắng chạy ván lạng mặt 0,5 mm qua máy sấy trục lăn sẽ tạo ra vết trục lăn và cuộn mép. Chạy gỗ lõi kết cấu 3,5 mm qua máy sấy lưới băng tải sẽ lãng phí diện tích sàn và năng lượng. Các nhà máy sản xuất cả ván lạng mặt mỏng và gỗ lõi dày nên lắp đặt hai dây chuyền chuyên dụng hoặc chọn máy chuyển đổi có cả phần lưới và phần trục lăn. Máy sấy ván lạng gỗ chỉ tốt khi sự phù hợp cơ học của nó với độ dày sản phẩm được đảm bảo.
Bước ba là khớp đường cong sấy với từng loại gỗ. Không phải loại veneer nào cũng chịu được cùng một mức nhiệt. Các loại gỗ nhẹ, mật độ thấp như dương, balsa và Falcata cần nhiệt độ đầu vào nhẹ nhàng từ 80°C đến 90°C và nhiệt độ vùng chính từ 120°C đến 130°C. Gỗ cao su, chứa đường và nhựa tự nhiên, cần gia nhiệt sơ bộ 90°C đến 100°C và sấy chính 140°C đến 155°C, sau đó làm nguội kỹ để ngăn nấm mốc. Gỗ thông và gỗ linh sam tiết ra nhựa có thể cháy bám lên con lăn và băng tải; chúng yêu cầu đầu vào 80°C đến 90°C và vùng chính 120°C đến 130°C với tốc độ dây chuyền chậm hơn. Các loại gỗ cứng rắn như bạch dương và sồi di chuyển độ ẩm chậm và cần thời gian lưu dài hơn. Veneer nhuộm kỹ thuật là loại nhạy cảm nhất—chúng cần đầu vào 70°C đến 80°C, sấy chính 90°C đến 110°C và một khu vực làm nguội riêng để ngăn đổi màu. Một máy sấy veneer chất lượng phải cung cấp điều khiển nhiệt độ độc lập đa vùng và biến tần trên băng tải, không phải một điểm đặt duy nhất cho toàn bộ buồng sấy. Một đường cong chung cho mọi loại gỗ đảm bảo hàng lỗi trên ít nhất một dây chuyền sản phẩm.
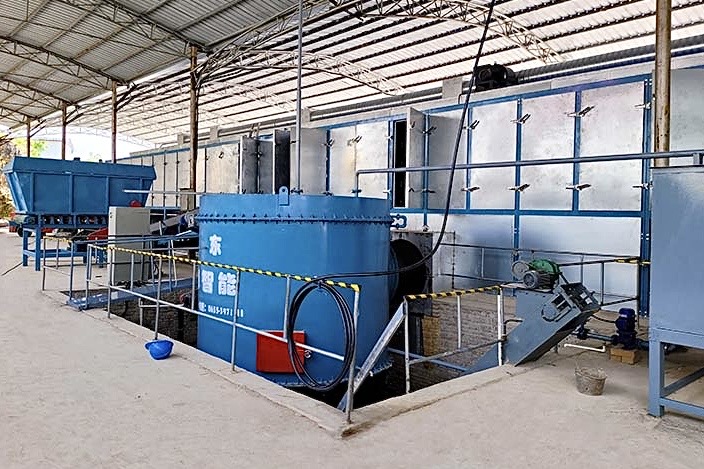
Bước bốn là lựa chọn nguồn nhiệt, đây thực sự là quyết định về chi phí vận hành và khả năng cung cấp nhiên liệu. Lò sấy khí nóng bằng sinh khối đốt phế thải gỗ, mùn cưa và mảnh vụn cắt tỉa mang lại chi phí vận hành thấp nhất cho các nhà máy tự tạo ra dòng phế thải của mình. Đây là lý do tại sao máy sấy khí nóng bằng sinh khối của Shine Machinery chiếm ưu thế trong các cụm công nghiệp ván ép khắp Việt Nam, Indonesia và Ấn Độ. Hệ thống nồi hơi phù hợp với các nhà máy đã có mạng lưới hơi nước nhưng cần bộ trao đổi nhiệt và quản lý nước ngưng cẩn thận. Hệ thống dầu nhiệt cung cấp khả năng kiểm soát nhiệt độ ổn định nhất cho ván lạng kỹ thuật cao cấp nhưng chi phí ban đầu cao hơn. Khí tự nhiên sạch và tự động nhưng đắt đỏ và không có sẵn ở nhiều khu vực sản xuất. Gia nhiệt bằng điện chỉ giới hạn ở các dây chuyền phòng thí nghiệm. Đối với hầu hết các nhà máy ván ép ở vùng nhiệt đới và cận nhiệt đới, lò sấy khí nóng bằng sinh khối kết hợp với hệ thống hơi nước dự phòng mang lại độ linh hoạt tốt nhất và chi phí trọn đời thấp nhất. Máy sấy ván lạng gỗ chỉ tiết kiệm tương xứng với nhiên liệu của nó, và nhiên liệu mang tính địa phương.
Bước năm là xác định mức độ tự động hóa theo quy mô nhà máy. Một xưởng nhỏ sản xuất dưới 30 mét khối mỗi ngày có thể vận hành với cấp liệu thủ công, bộ điều nhiệt cơ học và hai hoặc ba công nhân. Một nhà máy quy mô trung bình từ 30 đến 90 mét khối mỗi ngày cần cấp liệu tự động, điều khiển màn hình cảm ứng PLC và kiểm tra độ ẩm định kỳ trong dây chuyền. Một cơ sở lớn trên 90 mét khối mỗi ngày nên có tích hợp phân loại tự động, máy đo độ ẩm trực tuyến tại đầu ra, giám sát cảnh báo từ xa và ghi nhật ký dữ liệu để truy xuất nguồn gốc chất lượng. Tự động hóa quá mức một nhà máy nhỏ sẽ lãng phí vốn. Tự động hóa chưa đủ một nhà máy lớn sẽ tạo ra nút thắt về lao động và sản lượng không đồng nhất. Máy sấy ván mỏng nên phù hợp với mức độ trưởng thành trong quản lý của nhà máy, không chỉ với ngân sách của nó.
Bước sáu là xác minh điều kiện mặt bằng và hệ thống an toàn. Nhiều dự án máy sấy bị đình trệ khi lắp đặt vì kích thước nhà xưởng, chiều cao cửa, lối vào cầu trục hoặc lối đi bảo trì chưa từng được đo đạc. Nguồn điện phải được xác nhận—một máy sấy hiện đại với quạt, biến tần và điều khiển PLC có thể tiêu thụ từ 50 kW đến 200 kW tùy theo kích cỡ. An toàn cháy là điều không thể thương lượng: bụi gỗ mịn hòa lẫn với không khí nóng và hơi nhựa thông là một hỗn hợp dễ cháy. Phát hiện tia lửa, hệ thống chữa cháy tự động bằng nước hoặc khí, và hút bụi tại các khu vực đầu vào và đầu ra là bắt buộc, không phải tùy chọn. Phần làm mát phải đủ dài để đưa nhiệt độ tấm xuống dưới 40°C trước khi xếp chồng; việc bó các tấm còn nóng gây cong vênh, nứt cạnh chậm và ở gỗ thông, có thể tự bốc cháy. Ống dẫn khí nóng từ lò đến buồng sấy nên càng ngắn càng tốt—mỗi mét ống không bọc cách nhiệt đều mất nhiệt. Một máy sấy gỗ veneer không thể được lắp đặt an toàn và bảo trì dễ dàng sẽ không bao giờ đạt được hiệu suất danh định của nó.
Bước bảy là tính toán thời gian hoàn vốn, đây là cách các quyết định về thiết bị được phê duyệt. Công thức rất đơn giản: tiết kiệm nhiên liệu hàng năm cộng với giá trị hàng năm từ việc giảm tỷ lệ loại bỏ, chia cho tổng vốn đầu tư thiết bị. Thay thế máy sấy dùng khí tự nhiên bằng hệ thống sinh khối tại một nhà máy giàu phế thải gỗ có thể cắt giảm chi phí nhiên liệu từ 40% đến 60%. Thắt chặt độ đồng đều độ ẩm từ cộng hoặc trừ 2% xuống cộng hoặc trừ 1% thường làm giảm số tấm bị loại bỏ từ 2% đến 4%. Loại bỏ nứt cạnh thông qua phân vùng đầu vào phù hợp và nâng cấp tốc độ dây chuyền được kiểm soát giúp nâng cấp nhiều tấm hơn từ hạng BB lên hạng AB. Hầu hết các máy sấy Shine được chỉ định tốt đều đạt thời gian hoàn vốn trong 6 đến 18 tháng. Bất kỳ đề xuất nào vượt quá 24 tháng đều đáng được xem xét kỹ lưỡng lần hai về giả định công suất hoặc lựa chọn nguồn nhiệt. Máy sấy veneer không phải là trung tâm chi phí khi được định cỡ và vận hành đúng cách—nó là một yếu tố bảo vệ biên lợi nhuận.
Tóm tắt khung này trong một câu: tính toán công suất trên nguyên liệu ướt, chọn băng tải lưới hoặc con lăn theo độ dày, thiết lập đường cong theo loài gỗ, chọn nhiên liệu sinh khối ở nơi có gỗ phế thải, khớp mức độ tự động hóa với quy mô nhà máy, xác nhận mặt bằng và an toàn phòng cháy chữa cháy, và chứng minh thời gian hoàn vốn bằng tháng, không phải bằng năm. Đối với những nhà máy tuân theo bảy bước này, máy sấy gỗ veneer trở thành cỗ máy đáng tin cậy nhất trên sàn xưởng. Đối với những nhà máy bỏ qua bước hai, ba hoặc sáu, nó trở thành một bài học đắt giá.
Shine Machinery cung cấp cả máy sấy ván mỏng dạng lưới băng tải và dạng con lăn với các nguồn nhiệt sinh khối, hơi nước, dầu tải nhiệt và khí gas, được thiết kế cho các dây chuyền sản xuất ván mỏng Falcata, Lauan, gỗ cao su, thông, bạch dương và ván mỏng kỹ thuật từ 30 đến 120 mét khối mỗi ngày. Mỗi đề xuất đều bắt đầu bằng cùng bảy câu hỏi: sản lượng ướt hàng ngày, số ca làm việc, phạm vi độ dày, loài gỗ, độ ẩm ban đầu và mục tiêu, nguồn nhiệt hiện có, và kích thước nhà xưởng. Câu trả lời quyết định liệu khách hàng cần máy sấy con lăn một tầng nhỏ gọn, máy sấy tiết kiệm năng lượng hai tầng, hay dây chuyền lưới băng tải đa vùng có làm mát. Bởi vì trong sấy ván mỏng, chiếc máy đúng không phải là chiếc có báo giá thấp nhất—mà là chiếc biến những tấm ván bóc ướt thành ván mỏng phẳng, khô đồng đều với chi phí thấp nhất trên mỗi mét khối, ngày này qua ngày khác, mùa này qua mùa khác.